





Matchende firkantet hals-indstøbningsdybde og hovedforsænkning for maksimal udtrækningsmodstand i nåletræ vs. hårdttræ
Den mekaniske ydeevne af en vognbolt forbindelse i træ er grundlæggende bestemt af to indbyrdes afhængige geometriske parametre: indstøbningsdybden af den firkantede hals (som giver anti-rotationslåsning) og forsænkningsdybden af det runde hoved (som styrer planhed og belastningsfordeling). At opnå maksimal udtræksmodstand uden at forårsage træspaltning kræver forskellige strategier for nåletræ og hårdttræ på grund af deres tydelige tæthed, trykstyrke og fejltilstande.
1. Træsubstrategenskaber: Nåletræ vs. hårdttræ
De grundlæggende forskelle i trædensitet og styrke dikterer direkte, hvordan hvert underlag reagerer på boltindstøbning og forsænkning. Følgende tabel sammenligner de vigtigste strukturelle egenskaber:
| Ejendom | Nåletræ (f.eks. fyrretræ, gran, gran) | Hårdttræ (f.eks. eg, bøg, ahorn) |
|---|---|---|
| Typisk tæthedsområde (kg/m³) | 350 – 550 | 640 – 840 |
| Bøjningsstyrke (MPa) | 14 – 50 (C14 til C50 kvaliteter) | 30 – 70 (D30 til D70 kvaliteter) |
| Trykstyrke (MPa) // korn | ~40 – 46 (gran/fyr) | Betydeligt højere |
| Hårdhed (Brinell) // korn | 3,2 – 4,0 | Højere (eg ~5,5) |
| Fejltilstand under overspænding | Kompression/knusning af træfibre | Spaltning/revner langs kornlinjer |
| Typiske anvendelser for vognbolte | Beklædning, bindingsværk, generel konstruktion | Tunge tømmerkonstruktioner, møbler, marinekøjer |
2. Krav til indstøbningsdybde med firkantet hals
Den firkantede halss funktion er at indlejre i træet for at forhindre boltrotation under tilspænding af møtrikker, hvilket eliminerer behovet for en skruenøgle på hovedsiden. Indstøbningsdybden – hvor langt den firkantede sektion trænger ind i træet – skal afstemmes efter underlagets kompressibilitet og forskydningsstyrke.
- Blødetræsstrategi (øget indlejringsdybde): Bløde træsorter har lavere densitet og trykstyrke. For at opnå pålidelig anti-rotationslåsning bør den firkantede hals drives til sin fulde dybde, så hjørnerne kan forskydes fuldstændigt og gribe fat i de omgivende træfibre. Fordi nåletræsfibre komprimeres i stedet for at spaltes, giver en indstøbning i fuld dybde den maksimale mekaniske sammenlåsning uden at risikere at revne.
- Hårdttræsstrategi (præcisionsindlejring): Hårdttræ er tættere og mere tilbøjelige til at spalte. For disse materialer skal den firkantede hals stadig være helt indlejret for maksimal udtræksmodstand, men pilothullet skal bearbejdes med højere præcision. Den firkantede hals kræver en tætsluttende fordybning eller omhyggelig bankning for at undgå at tvinge træet fra hinanden. En almindelig teknisk standard er at præfabrikere en firkantet rille, der matcher halsstørrelsen for 100 % præcis indstøbning med nul rotationstolerance.
I begge tilfælde er ufuldstændig firkantet halsindstøbning - hvor halsen sidder stolt af træoverfladen - en primær årsag til boltspinning og løsning. Korrekt indlejret skaber den firkantede hals den mekaniske lås, der gør slædebolte effektive til enkeltsidet montering.
3. Hovedforsænkningsdybde: Balancering af flushness og strukturel integritet
Forsænkning gør det muligt for det runde hoved at sidde i plan med eller under materialets overflade, hvilket giver en glat finish og fjerner skarpe fremspring. Forsænkningens dybde skal dog kontrolleres nøje for at undgå at svække træet.
- Blødt træ (dybere undersænkning acceptabelt): På grund af dets sammentrykkelighed kan nåletræ rumme en dybere forsænkning uden at flække. Bolthovedet komprimerer fibrene nedenunder, hvilket skaber en stabil lejeflade. Imidlertid kan forsænkning uden tilstrækkelig kontakt med bolthovedet reducere det effektive lastbærende område, hvilket øger den lokale belastning af træet.
- Hårdttræ (lavt eller præcisionsforsænkning påkrævet): Hårdttræ kræver en mere lavvandet forsænkning, omhyggeligt bearbejdet med en spadebit. Dybe forsænkninger i hårdttræ skaber spændingsstigninger, der kan starte kornspaltning, når møtrikken spændes. Målet er at opnå en glat finish og samtidig bevare så meget tværsnitstræintegritet som muligt.
4. Kombineret effekt på pull-out modstand og spaltningsforebyggelse
Maksimal udtræksmodstand - den kraft, der kræves for at trække bolten gennem træet - opnås, når både den firkantede hals og bolthovedet griber træet optimalt ind uden at gå på kompromis med dets integritet.
- Blødt træ: En dyb, firkantet halsindstøbning i fuld dybde kombineret med en moderat forsænkning giver den højeste udtræksmodstand. Træfibrene komprimeres rundt om halsen og under hovedet, hvilket skaber en stærk mekanisk sammenlåsning. Risikoen for flækkelse er lav, forudsat at der bores et pilothul lidt mindre end boltskaftet.
- Hårdttræ: Den samme indstøbning i fuld dybde er påkrævet for anti-rotation, men forsænkningen skal være mere lavvandet og præcist bearbejdet. Den firkantede hals skal sidde fuldt ud, men tolerancen for pilothullet skal være stram for at undgå at skabe spaltningsspændinger. For hårdttræ hjælper brug af skiver under både hovedet og møtrikken med at fordele belastninger og reducerer yderligere risikoen for at blive knust eller flækket.
Industridata tyder på, at over 80 % af problemerne med montering af slædebolte – inklusive boltspinning og materialerevner – er relateret til ukorrekt hulbehandling snarere end selve bolten. Et forboret pilothul, forsænket kun til dybden af hovedet og fuld firkantet hals er de tre søjler for vellykket installation i begge træsorter.
5. Fremstillings- og kvalitetsperspektiv
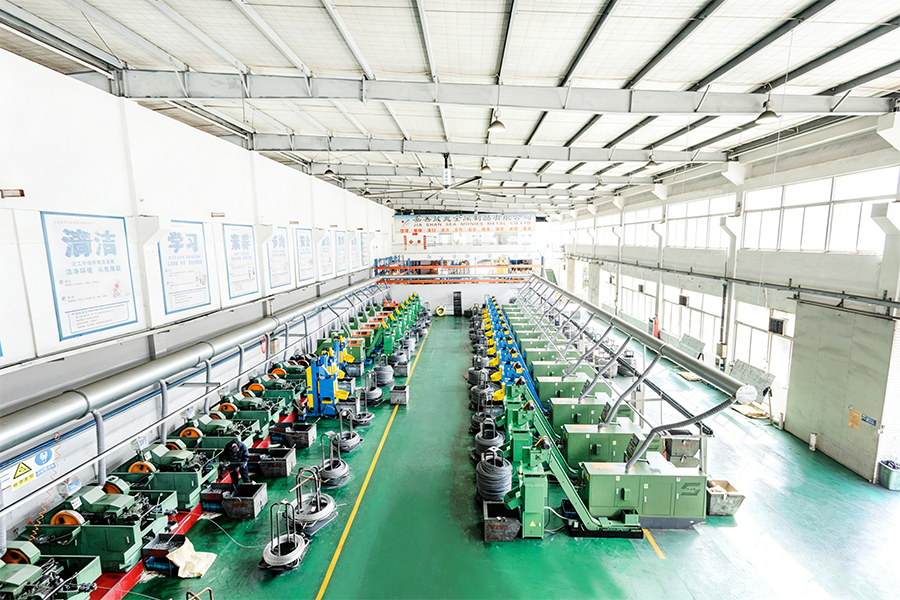
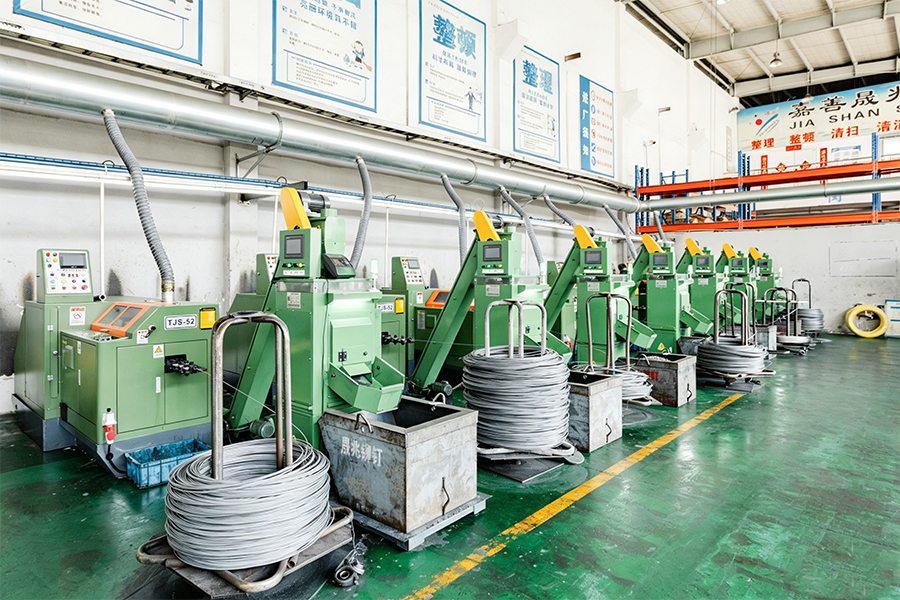
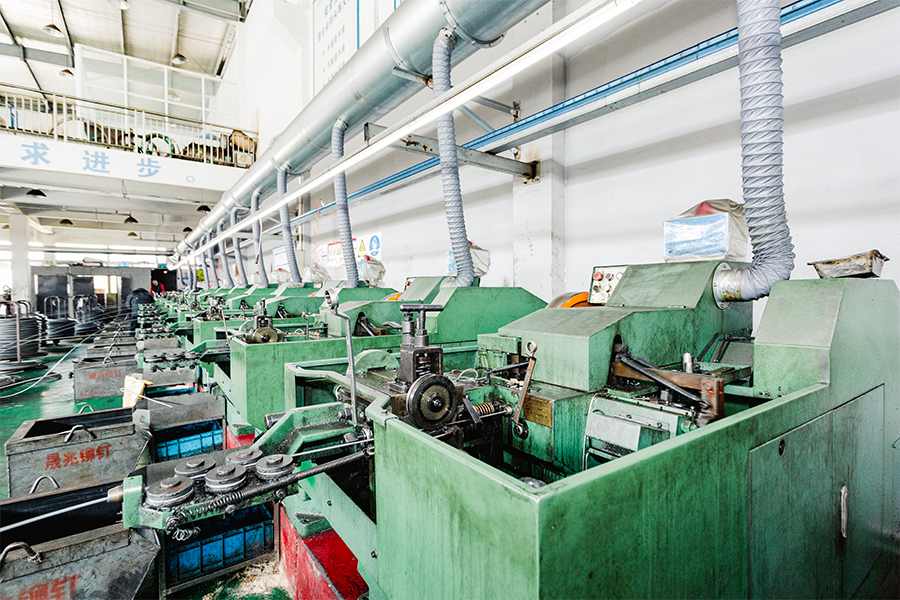
Præcisionen ved fremstilling af slædebolte påvirker direkte konsistensen af firkantet halsgeometri - en nøglefaktor for at opnå pålidelig indlejring på tværs af forskellige træsorter. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) er en familieejet virksomhed under SEA Monies Metal Co., Ltd., der arver 20 års familieerfaring og kvalitetsarv inden for metalfremstilling. Med Shengzhao Metals stærke produktionskapacitet og fordele i forsyningskæden er vi specialister i F&U, produktion og globale salg af metalprodukter af høj kvalitet. Ved at overholde familiens stræben efter præcision, stringent arbejdsattitude og langsigtet engagement, leverer vi stabile og pålidelige produkter og tjenester til kunder over hele kloden.
Ved at udnytte fabrikkens robuste R&D- og produktionskapaciteter specialiserer vi os i højstyrke nitter, bolte, møtrikker, skiver, stifter, skruer og forskellige ikke-standardiserede specialdele. Vores produktsortiment dækker materialer, herunder rustfrit stål, legeret stål, aluminiumslegering, kobber og speciallegeringer, ved hjælp af processer såsom koldskæring, varmsmedning og CNC-bearbejdning. Vores produkter eksporteres til over 25 lande og betjener mere end 200 kunder.
Chance & Union er forpligtet til problemfrit at forbinde "Fremstillet i Kina" med det internationale marked, hvilket giver globale kunder one-stop fastgørelsesløsninger fra R&D til masseproduktion gennem professionel teknologi og enestående kvalitet. For slædebolte opretholder vi snævre tolerancer på firkantede halsdimensioner og hovedgeometri for at sikre ensartet indstøbningsydelse på tværs af både blødt træ og hårdttræ.
6. Ofte stillede spørgsmål (FAQ)
- Q1: Skal jeg bruge rustfrit stål eller galvaniserede slædebolte til trykbehandlet tømmer?
Sv.: Trykbehandlet tømmer indeholder kemikalier, der fremskynder korrosion af standardstål. 18-8 rustfri stål slædebolte anbefales ofte til trykbehandlet tømmer på grund af deres overlegne korrosionsbestandighed. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) tilbyder både varmgalvaniseret og rustfrit stål (304/316) for at matche dine specifikke miljøeksponering og levetidskrav. - Q2: Hvordan forhindrer jeg slædebolten i at dreje, når jeg ikke kan få adgang til hovedsiden?
A: Den firkantede hals er specielt designet til at forhindre spinning, når den er helt indlejret i træet. Sørg for, at pilothullet har den korrekte diameter (lidt mindre end skaftet), og at den firkantede hals er drevet helt ind i materialet. Hvis træet er alvorligt forringet, eller hullet er forstørret, kan en nylonlåsemøtrik eller dobbeltmøtrik hjælpe med at sikre samlingen. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) anbefaler at inspicere det firkantede halssæde før den endelige tilspænding. - Q3: Hvad er den anbefalede pilothulstørrelse for vognbolte i hårdttræ?
A: For hårdttræ skal du forbore et pilothul 1/16" mindre end boltskaftets diameter for at forhindre spaltning. Den firkantede hals kræver omhyggelig bankning eller en forbearbejdet fordybning for fuld indstøbning. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) anbefaler at bruge en trinvis boreproces eller en dedikeret forsænkningsbit til præcise hårdttræsapplikationer for at undgå spændingskoncentration og revner.
Håndtering af gevindinterferens i varmgalvaniserede Coach Bolts: Hvordan Spin Centrifuging and Post-Galvanizing Anboring kompenserer for belægningsopbygning i henhold til ISO 965-1
Varmgalvanisering (HDG) giver enestående korrosionsbeskyttelse til coach bolte bruges i udendørs trækonstruktioner, men processen skaber en betydelig teknisk udfordring: zinkbelægningen tilføjer tykkelse til både udvendige (bolt) og indvendige (møtrik) gevind, hvilket potentielt overskrider gevindtolerancegrænserne defineret af ISO 965-1. Denne "interferens" kan gøre montering vanskelig eller umulig uden passende kompensation. Denne artikel forklarer, hvordan to nøgleprocesser – centrifugering og post-galvanisering – anvendes for at genoprette funktionel gevindpasning.
1. Forståelse af ISO 965-1 gevindtolerance og belægningsgodkendelsesproblemet
ISO 965-1 definerer den metriske standardgevindprofil med specificerede tolerancer for indvendigt og udvendigt gevind. For varmgalvaniserede befæstigelser skal belægningstykkelsen medregnes som et ekstra lag på både boltgevind og møtrikgevind. Den kumulative effekt kan reducere gevindafstanden til nul eller endda skabe et negativt tillæg - hvilket betyder, at møtrikken simpelthen ikke vil skrue på bolten.
Følgende tabel illustrerer effekten af HDG-belægning på gevinddimensioner for en M12-bolt- og møtrikkombination.
| Parameter | Ubelagt (nominelt) | Med HDG (dobbeltsidet belægning) | Interferensakkumulation |
|---|---|---|---|
| Boltgevind større diameter | 12.000 mm | 12.000 2 × belægning = 12.080 mm | Reduktion i gevindafstand: op til 0,160 mm i alt |
| Møtrik Gevind Mindre Diameter (indvendig) | 10.500 mm | 10.500 - 2 × belægning = 10.420 mm | |
| Effektiv trådpasning | Afstand inden for ISO 965-1 tolerance | Potentiel nul eller negativ clearance | Interferens forhindrer samling |
Bemærk: Typisk HDG-belægningstykkelse for M12-fastgørelseselementer varierer fra 40–60 µm pr. side. Den totale radiale opbygning på bolten (større diameter) og den indvendige reduktion på møtrikken (mindre diameter) skaber tilsammen et betydeligt tilpasningsproblem.
2. Kompensatorisk proces 1: Spin Centrifugering (Centrifugal Spinning)
Centrifugering påføres umiddelbart efter galvaniseringsbadet, mens belægningen stadig er smeltet. Fastgørelseselementet placeres i en perforeret kurv og drejes ved høj hastighed, hvorved overskydende zink udstødes fra gevindene og andre overflader. Denne proces opnår tre kritiske resultater:
- Ensartet belægningstykkelse: Spinding reducerer belægningen på trådtoppe og rødder til et mere ensartet, tyndere lag - typisk 30-50 µm i gennemsnit for større fastgørelseselementer. Dette hjælper med at minimere opbygningen på områder med kritisk diameter.
- Trådoprydning: Ved at fjerne overskydende zink hjælper spindevirkningen med at bevare gevindprofilen, hvilket forhindrer grov opfyldning af gevindrødderne eller toppene og reducerer risikoen for større interferens.
- Kontrolleret variation: Velkontrolleret centrifugering kan reducere belægningstykkelsesvariationen over en batch, hvilket gør den efterfølgende tapningsproces mere forudsigelig og pålidelig.
Centrifugering alene er dog ikke altid tilstrækkelig til at opnå ISO 965-1-pasning, især for bolte med større diameter (M16 og derover) med tungere belægningskrav. Anboring efter galvanisering er ofte påkrævet som et sekundært kompensationstrin.
3. Kompensatorisk proces 2: Eftergalvanisering eller gevindbørstning
Eftergalvanisering (eller gevindbørstning) involverer at føre en hærdet hane eller børste gennem det belagte gevind for at fjerne overskydende zink selektivt fra gevindflankerne og toppene uden at blotlægge bart stål. Denne proces udføres efter at belægningen er afkølet og størknet.
- Selektiv fjernelse: Hanen skærer eller komprimerer zinkbelægningen på gevindtoppene og flankerne, og genopretter gevindprofilen til en standard geometrisk form, mens den resterende zink på roden og andre overflader efterlades intakt for korrosionsbeskyttelse.
- Diameter restaurering: Anboring reducerer det udvendige gevinds største diameter og renser det indvendige gevinds mindre diameter, hvilket genopretter den frigang, der kræves af ISO 965-1. De ønskede afstande efter anboring er typisk specificeret i standarder, hvilket sikrer, at bolt og møtrik samles jævnt.
- Konservering af belægning: Når det udføres korrekt, fjerner eftergalvanisering kun overskydende zink - ca. 10-15 µm fra toppene - uden at reducere belægningen til under den minimale lokale tykkelse, der kræves af ASTM A153 eller ISO 1461.
Mange producenter, inklusive Chance & Union, anvender en kombination af kontrolleret centrifugering og præcisionsanboring for at sikre, at HDG-busbolte konsekvent opfylder ISO 965-1-pasningskravene og samtidig bevare belægningens integritet.
4. Fremstillingsperspektiv: Opnå ensartet trådtilpasning
Kombinationen af spin-centrifugering og post-galvaniserende anboring kræver omhyggelig proceskontrol. Nøglevariabler omfatter nedsænkningstid, tilbagetrækningshastighed, centrifugehastighed, tapgeometri og de skæreparametre, der bruges i den sekundære operation. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) er en familieejet virksomhed under SEA Monies Metal Co., Ltd., der arver 20 års familieerfaring og kvalitetsarv inden for metalfremstilling. Med Shengzhao Metals stærke produktionskapacitet og fordele i forsyningskæden er vi specialister i F&U, produktion og globale salg af metalprodukter af høj kvalitet. Ved at overholde familiens stræben efter præcision, stringent arbejdsattitude og langsigtet engagement, leverer vi stabile og pålidelige produkter og tjenester til kunder over hele kloden.
Ved at udnytte fabrikkens robuste R&D- og produktionskapaciteter specialiserer vi os i højstyrke nitter, bolte, møtrikker, skiver, stifter, skruer og forskellige ikke-standardiserede specialdele. Vores produktsortiment dækker materialer, herunder rustfrit stål, legeret stål, aluminiumslegering, kobber og speciallegeringer, ved hjælp af processer såsom koldskæring, varmsmedning og CNC-bearbejdning. Vores produkter eksporteres til over 25 lande og betjener mere end 200 kunder.
Chance & Union er forpligtet til problemfrit at forbinde "Fremstillet i Kina" med det internationale marked, hvilket giver globale kunder one-stop fastgørelsesløsninger fra R&D til masseproduktion gennem professionel teknologi og enestående kvalitet. For HDG busbolte implementerer vi en tilgang med dobbelt kompensation: optimeret spin-centrifugering for at kontrollere tykkelsen som coated efterfulgt af præcision efter-galvanisering for at sikre, at hver bolt opfylder ISO 965-1 gevindpasningskravene for glat møtriksamling.
5. Ofte stillede spørgsmål (FAQ)
- Q1: Hvor meget belægningstykkelse fjernes typisk ved post-galvanisering?
Sv.: Anboring fjerner generelt 10–15 µm zink fra gevindtoppene – nok til at genoprette spillerum uden at blotlægge det underliggende stål. Dette sikrer, at den minimale belægningstykkelse, der kræves af ASTM A153 (1,7 mils / 43 µm for M20 bolte), bevares. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) styrer denne proces for at opretholde både gevindpasning og korrosionsbeskyttelse. - Spørgsmål 2: Kan spincentrifugering alene opnå ISO 965-1-pasning uden post-galvanisering?
A: I nogle tilfælde, især for bolte med mindre diameter (M6–M10) med lettere belægninger, kan centrifugering alene producere acceptable gevind. For M12 og større størrelser, eller når ISO 965-1 streng pasform er påkrævet, er post-galvanisering dog næsten altid nødvendigt. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) bruger begge processer for at sikre ensartet batchkvalitet på tværs af alle diametre. - Spørgsmål 3: Påvirker anboring efter galvanisering boltens korrosionsbestandighed?
A: Når det udføres korrekt, fjerner bankningen kun overskydende zink fra gevindtoppene, hvilket efterlader tilstrækkelig belægning på gevindrødderne og andre kritiske overflader. Boltens overordnede korrosionsbestandighed i en saltspraytest forbliver sammenlignelig med en uudnyttet fastgørelsesanordning. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) leverer verifikationsrapporter for belægningstykkelse for at bekræfte overensstemmelse med ASTM A153 eller ISO 1461 efter bankning.