





A325 vs. A490 tunge sekskantede strukturelle bolte: Trækstyrke vs. kærvfølsomhed – Hvordan påvirker denne afvejning lejetype vs. skridningskritiske forbindelser?
Udvalget mellem ASTM A325 (nu klasse A325 under F3125) og ASTM A490 (klasse A490 under F3125) tunge sekskantede konstruktionsbolte er en af de mest kritiske beslutninger inden for design af stålkonstruktioner. Mens A490 tilbyder betydeligt højere trækstyrke, kommer denne styrke med øget hakfølsomhed og en højere risiko for sprøde brud. Denne grundlæggende afvejning bestemmer direkte egnetheden af hver boltkvalitet til leje-type kontra glidningskritiske forbindelser. Denne artikel giver en omfattende sammenligning og en praktisk beslutningsramme.
1. Sammenligning af kerneegenskaber: A325 vs. A490
Følgende tabel viser de vigtigste mekaniske og anvendelsesmæssige forskelle mellem de to strukturelle boltkvaliteter, afledt af ASTM F3125 specifikationer.
| Ejendomsparameter | ASTM A325 (F3125 klasse A325) | ASTM A490 (F3125 klasse A490) |
|---|---|---|
| Minimum trækstyrke | 120 ksi (≈ 827 MPa) | 150 ksi (≈ 1.034 MPa) |
| Maksimal trækstyrke | Ikke specificeret (120 ksi minimum) | 173 ksi (for at begrænse skørhed) |
| Kernehårdhed (HRC) | Ikke specifikt begrænset (typisk C24-C35) | C33-C38 (strengere kontrol) |
| Notch følsomhed | Moderat – mindre modtagelig for sprøde brud | Høj – mere følsom over for spændingskorrosion og brintrevner |
| Varmgalvanisering | Tilladt (almindeligt brugt) | Forbudt (risiko for brintskørhed og udglødning) |
| Rotationskapacitetstest | Nødvendig til galvaniserede samlinger | Påkrævet for alle samlinger (med øvre spændingsgrænser) |
| Ikke-destruktiv test | Normalt ikke påkrævet | Magnetisk partikelinspektion påkrævet |
2. Tilslutningstyper og boltanvendelse
Valget mellem lejetype og glidekritiske forbindelser afhænger af de strukturelle krav til sliptolerance, udmattelsesmodstand og deformationskontrol.
- Leje-tilslutning: I dette design er bolten spændt til en "snug-tight" tilstand (eller fuldt forspændt), og forskydningskraften overføres primært gennem boltakslens forskydningsstyrke og de tilsluttede pladers bæreevne mod hulvæggene. Der forventes en vis udskridning, før boltakslen kommer i kontakt med hulvæggen. Dette design giver mulighed for lavere installationsomkostninger, men resulterer i større deformation og anbefales ikke til samlinger, der er udsat for belastningsvending eller træthed.
- Skridningskritisk forbindelse: I dette design er bolten fuldt forspændt til et højt niveau (70 % af minimum trækstyrke), hvilket skaber en høj klemkraft, der genererer friktion mellem de faste overflader. Forskydningskraften overføres gennem denne friktion, og slip er ikke tilladt under driftsbelastninger. Dette design giver højere stivhed, bedre udmattelsesmodstand og er påkrævet til samlinger med overdimensionerede eller slidsede huller, eller hvor slip ville være skadeligt for den strukturelle ydeevne.
Tabellen nedenfor opsummerer anvendeligheden af hver boltkvalitet til disse forbindelsestyper.
| Tilslutningstype | ASTM A325 Egnethed | ASTM A490 Egnethed | Nøgleovervejelse |
|---|---|---|---|
| Leje-type (snug-tight) | Ja – meget brugt | Ja – men brugt sjældent på grund af omkostninger og risiko for skørhed | A325 foretrækkes til omkostningseffektive lejeforbindelser |
| Lejetype (forspændt) | Ja – almindeligt | Ja – med omhyggelig kvalitetskontrol | A490 kræver rotationskapacitet og MPI-test |
| Udskridningskritisk (friktionstype) | Ja – standard til de fleste applikationer | Ja – til ekstremt høje belastningskrav | A490s højere forspænding giver større skridsikkerhed |
3. Afvejningen mellem styrke og notch-følsomhed: Indvirkning på forbindelsesegnethed
Kerneafvejningen mellem trækstyrke og kærvfølsomhed har direkte konsekvenser for forbindelsesdesign.
- For leje-type forbindelser: Disse forbindelser tillader slip og er afhængige af boltens forskydningskapacitet og bærestyrke. Da bolten ikke er udsat for det samme niveau af cyklisk spændingskoncentration som i skridkritiske samlinger, kan den højere trækstyrke af A490 være gavnlig til at modstå forskydnings- og lejebelastninger. A490's højere notch-følsomhed betyder dog, at enhver gevindskade, overfladefejl eller fejljustering lettere kan føre til sprøde brud. Derfor, mens A490 kan bruges i lejeforbindelser, anbefaler mange specifikationer at bruge A325, hvor det er muligt på grund af A490's højere risiko for sprøde brud.
- For glidningskritiske forbindelser: Disse forbindelser kræver høj spændekraft for at generere friktion, som er direkte proportional med boltens forspænding. A490 bolte, med deres højere trækstyrke, kan spændes til en højere forspænding, hvilket giver større skridsikkerhed for samme boltdiameter. Den høje forspænding kombineret med A490's høje hårdhed gør dog bolten mere modtagelig for spændingskorrosionsrevner og brintskørhed. Det er grunden til, at brugen af A490 i slip-kritiske forbindelser kræver streng kvalitetskontrol, herunder rotationskapacitetstest og magnetisk partikelinspektion (MPI) for at opdage overfladefejl. Derudover kan A490 bolte ikke varmgalvaniseres, hvilket begrænser deres anvendelse i korrosive miljøer, hvor galvaniserede A325 bolte foretrækkes.
4. Praktisk beslutningsramme
Baseret på afvejningsanalysen anbefales følgende udvælgelsesretningslinjer:
- Foretrækker A325 Når: (1) Forbindelsen er en standard lejetype eller skridkritisk samling med moderate belastningskrav; (2) Varmgalvanisering er påkrævet for at beskytte mod korrosion; (3) Samlingen udsættes for dynamisk belastning eller udmattelsesbelastning, hvor kærvfølsomhed er en primær bekymring; (4) Omkostninger og tilgængelighed er nøglefaktorer.
- Overvej A490, når: (1) Forbindelsen kræver væsentligt højere forskydnings- eller skridsikkerhed end A325 kan give; (2) Samlingen er udsat for ekstremt høje statiske belastninger og er ikke i et korrosivt miljø; (3) Entreprenøren kan sørge for den nødvendige kvalitetskontrol (MPI, rotationskapacitetstestning); (4) Designet er blevet grundigt evalueret for risiko for sprøde brud.
5. Fremstillings- og kvalitetsperspektiv
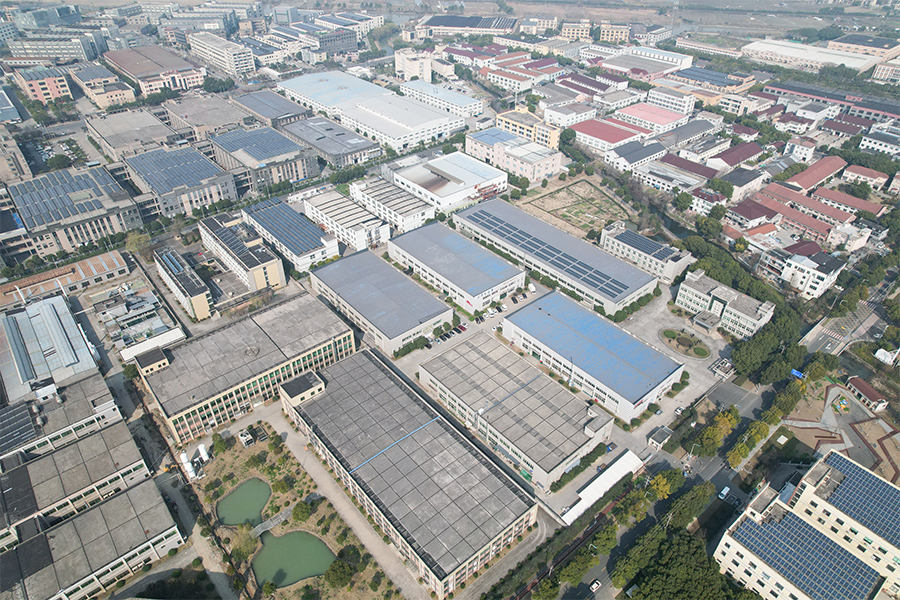
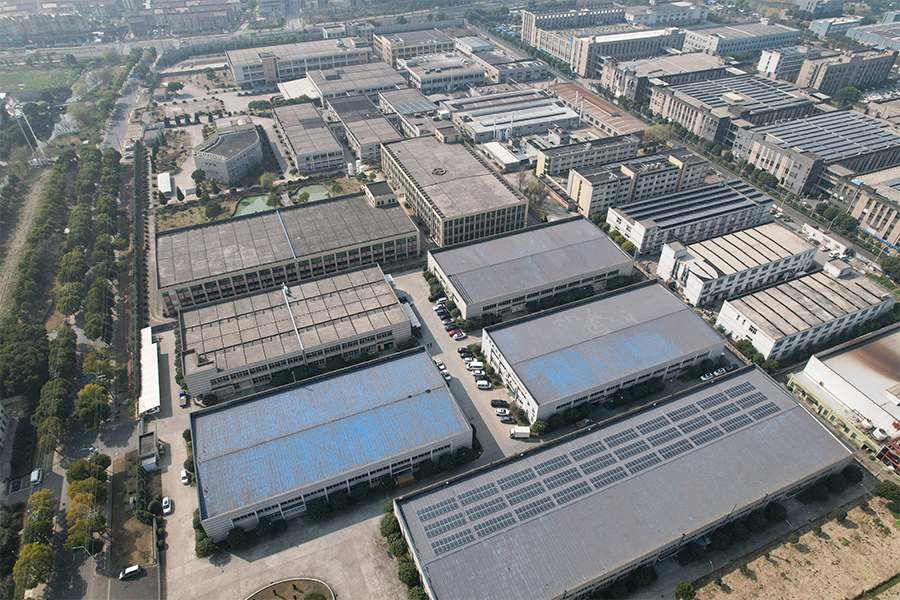
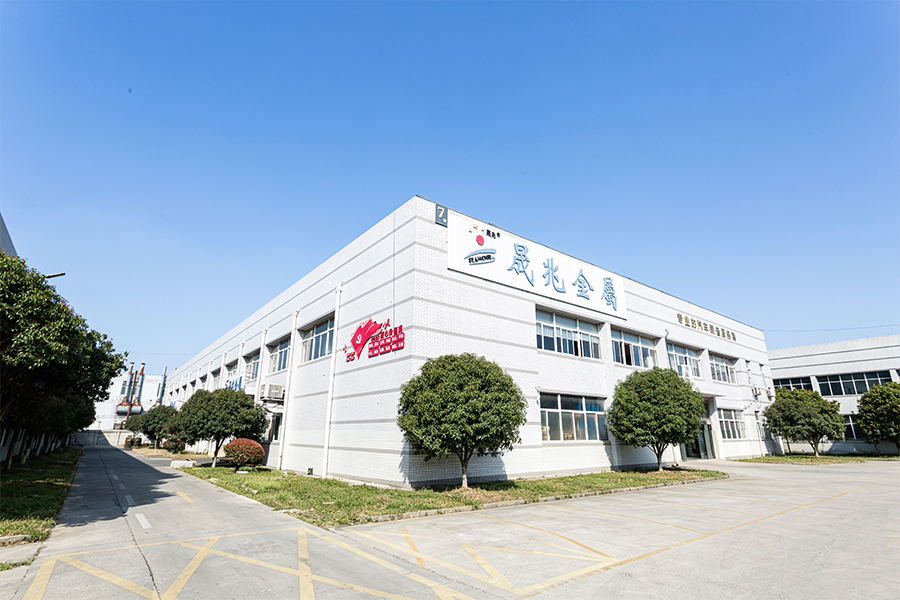
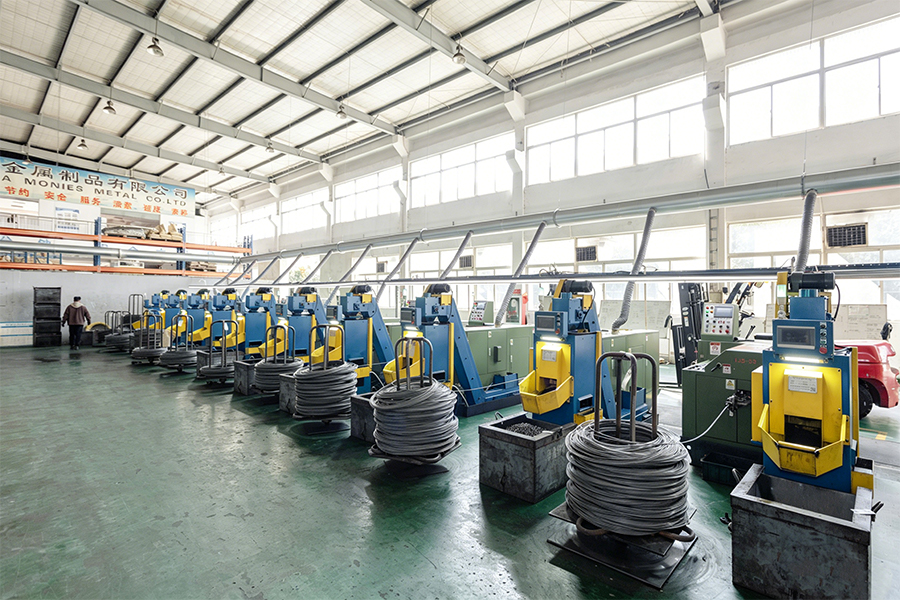
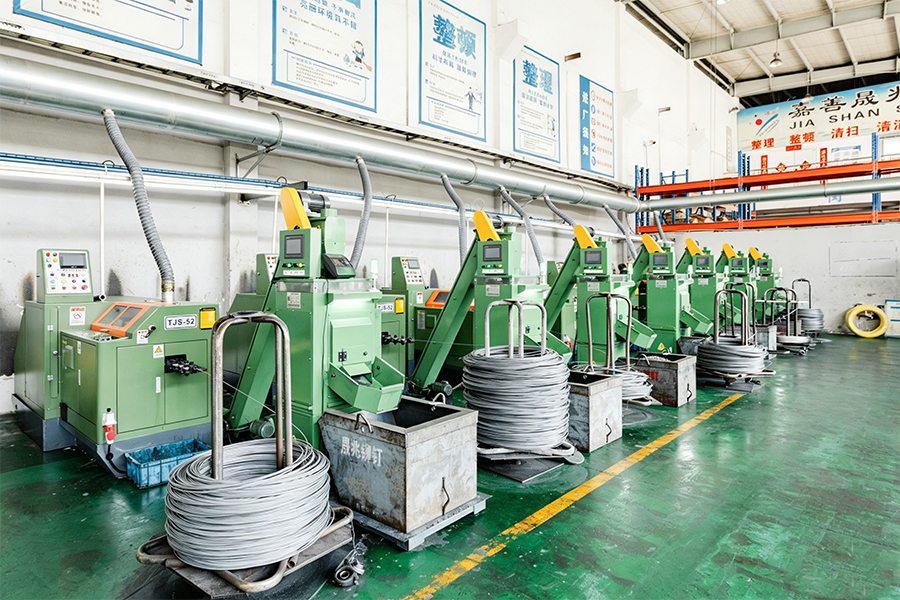
At opnå ensartede mekaniske egenskaber for strukturelle bolte kræver præcis kontrol af materialekemi, varmebehandling og testning. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) er en familieejet virksomhed under SEA Monies Metal Co., Ltd., der arver 20 års familieerfaring og kvalitetsarv inden for metalfremstilling. Med Shengzhao Metals stærke produktionskapacitet og fordele i forsyningskæden er vi specialister i F&U, produktion og globale salg af metalprodukter af høj kvalitet. Ved at overholde familiens stræben efter præcision, stringent arbejdsattitude og langsigtet engagement, leverer vi stabile og pålidelige produkter og tjenester til kunder over hele kloden.
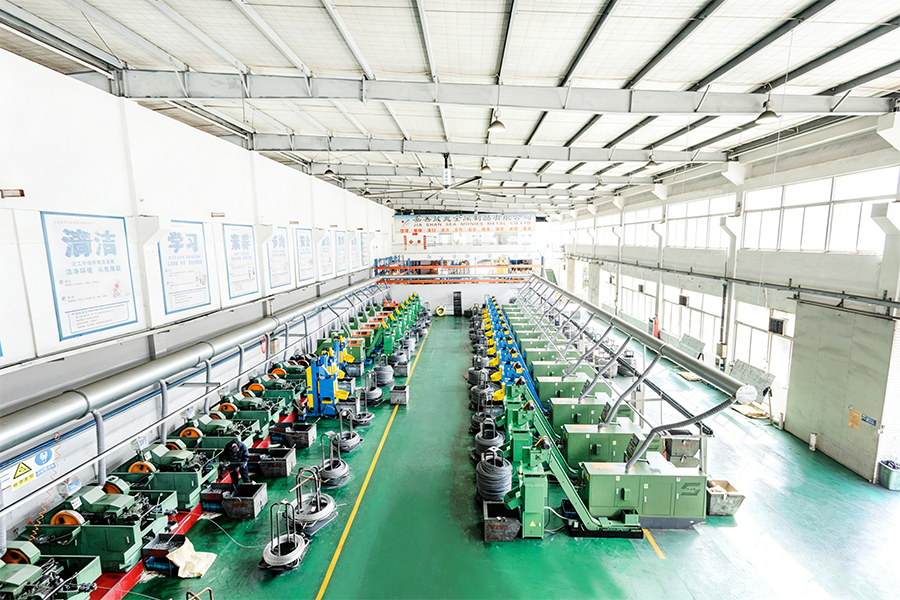
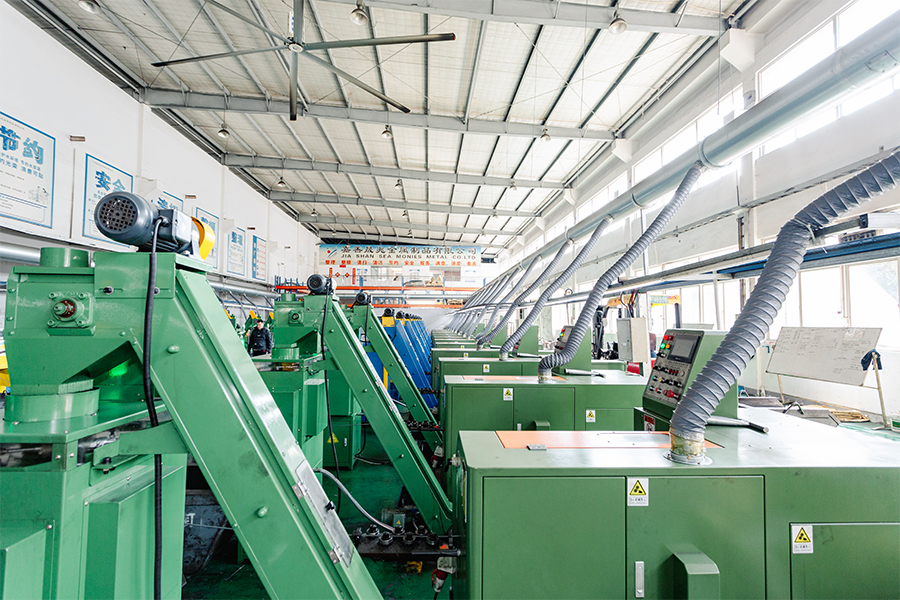
Ved at udnytte fabrikkens robuste R&D- og produktionskapaciteter specialiserer vi os i højstyrke nitter, bolte, møtrikker, skiver, stifter, skruer og forskellige ikke-standardiserede specialdele. Vores produktsortiment dækker materialer, herunder rustfrit stål, legeret stål, aluminiumslegering, kobber og speciallegeringer, ved hjælp af processer såsom koldskæring, varmsmedning og CNC-bearbejdning. Vores produkter eksporteres til over 25 lande og betjener mere end 200 kunder.
Chance & Union er forpligtet til problemfrit at forbinde "Fremstillet i Kina" med det internationale marked, hvilket giver globale kunder one-stop fastgørelsesløsninger fra R&D til masseproduktion gennem professionel teknologi og enestående kvalitet. Til strukturelle bolteapplikationer leverer vi både A325- og A490-fastgørelseselementer med fuld materialetestcertifikater og, for A490, de påkrævede magnetiske partikelinspektionsrapporter.
6. Ofte stillede spørgsmål (FAQ)
- Q1: Kan A325 og A490 bolte bruges i flæng i en strukturel forbindelse?
A: Nej. De har forskellige trækstyrker, hårdhed og følsomhed over for sprøde brud. Udskiftning af dem uden at ombygge forbindelsen kan føre til utilstrækkelig styrke eller uventet fejl. A490 bolte har et højere forspændingskrav og strengere kvalitetskontrolprocedurer. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) anbefaler, at du konsulterer projektets konstruktionsingeniør, før du udskifter boltkvaliteter. - Q2: Hvorfor er A490-bolte ikke varmgalvaniserede?
A: A490 bolte kan ikke varmgalvaniseres af to årsager: (1) temperaturen i smeltet zinkbad overstiger boltens anløbningstemperatur, hvilket potentielt udglødning bolten og reducerer dens styrke; (2) den bejdseproces, der anvendes før galvanisering, introducerer atomart brint i stålet, hvilket kan forårsage brintskørhed - en forsinket svigtmekanisme, der er særlig farlig i højstyrkebolte. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) tilbyder A325 galvaniserede strukturelle bolte som et korrosionsbestandigt alternativ. - Q3: Hvad er X- og N-betegnelsen for strukturelle bolte, og hvordan hænger det sammen med forbindelsestypen?
A: X-betegnelsen angiver, at gevindene er udelukket fra forskydningsplanet (boltskaftet er i forskydningsplanet), hvilket giver højere forskydningskapacitet. N-betegnelsen angiver, at gevindene kan indgå i forskydningsplanet. Denne skelnen er kritisk for leje-type forbindelser, hvor forskydningsstyrke afhænger af, om belastningen passerer gennem hele skaftdiameteren eller den reducerede roddiameter af gevindene. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) kan levere strukturelle bolte med specificerede gevindlængder for at opfylde X- eller N-krav.
Samling af A2-70 og A4-80 rustfrit stål sekskantmøtrikker: Høj duktilitet eller højhastighedsinstallation Overophedning?
Fænomenet med gevindgalning (også kendt som galning eller koldsvejsning) er et vedvarende og dyrt problem under installationen af austenitiske rustfri stålbefæstelser, især A2-70 (304) og A4-80 (316) sekskantmøtrikker. Gallering er kendetegnet ved fastlåsning af gevind - materialet rives og svejses sammen, hvilket ofte gør møtrikken eller bolten ubrugelig. De to hyppigst nævnte årsagsmekanismer er den iboende høje duktilitet af austenitisk rustfrit stål og den lokaliserede overophedning forårsaget af højhastighedsinstallationsværktøjer (f.eks. slagnøgler). Denne artikel dissekerer hver enkelt mekanismes fysik, giver sammenlignende data og tilbyder praktiske afbødningsstrategier.
1. Mekanismesammenligning: Høj duktilitet vs. lokaliseret overophedning
Følgende tabel sammenligner de to primære mekanismer, der bidrager til trådgallering sekskantmøtrikker i rustfrit stål .
| Parameter | Høj duktilitet (austenitisk struktur) | Lokaliseret overophedning (højhastighedsinstallation) |
|---|---|---|
| Fysisk mekanisme | Austenitiske rustfrie stål har en høj hærdningsgrad og mangler det beskyttende oxidlag, der dannes på kulstofstål. Under glidende kontakt rives den beskyttende oxidfilm væk, hvilket tillader bare metaloverflader at komme i kontakt og svejse sammen under tryk. | Højhastigheds-elværktøj (slagnøgler eller høj-RPM-drivere) genererer friktionsvarme ved gevindgrænsefladen. Varmen blødgør overfladelaget, øger friktionskoefficienten og fremmer klæbemiddelslitage - fremskynder dannelsesprocessen. |
| Primært bevis | Tilskæring forekommer i både manuelt drevne og motordrevne installationer, men frekvensen og sværhedsgraden er væsentligt højere, når der bruges elværktøj. Det arbejdshærdede overfladelag af austenitisk rustfrit stål er særligt tilbøjelige til at gnave på grund af dets høje forskydningsstyrke og mangel på en beskyttende smørefilm. | Undersøgelser viser, at når installationshastigheden stiger, stiger overfladetemperaturen også. Brug af en slagnøgle kan generere temperaturer, der overstiger materialets omkrystallisationstemperatur, hvilket drastisk øger sandsynligheden for gnidning. Brugen af lavhastighedsværktøj eller håndværktøj reducerer markant hændelser. |
| Påvirkningsfaktorer | Gevindoverfladefinish, gevindvinkel, møtrikmateriale og tilstedeværelsen af smøremidler. Glattere overflader og brug af smøremidler reducerer tendensen til koldsvejsning. | Installationshastighed, momentindgang og brug af slagværktøj. Højere forspændinger øger også friktionskræfterne, hvilket øger risikoen for overophedning. |
| Afhjælpningsstrategi | Vælg møtrikker med et andet materiale eller finish (f.eks. nitronisk eller belagt rustfrit stål), eller sørg for rene og smurte gevind. Anvendelse af anti-angrebsforbindelser er yderst effektiv. | Brug installationsværktøjer med lav hastighed (håndværktøj eller boremaskiner med variabel hastighed ved lavt omdrejningstal). Undgå slagnøgler til kritiske enheder. Lad samlingen køle af mellem tilspændingerne. |
2. Mekanismeanalyse: Hvilken mekanisme dominerer?
En detaljeret analyse af den tilgængelige evidens afslører, at begge mekanismer er medvirkende faktorer, men deres relative betydning er ikke lige stor.
- Høj duktilitet er den primære årsag: Austenitisk rustfrit stål (A2 og A4 kvaliteter) er i sagens natur tilbøjelige til at gnave, fordi de mangler det beskyttende overfladeoxidlag, som kulstofstål er afhængige af til smøring. Når gevindoverfladerne presses sammen under belastning, nedbrydes oxidfilmen, og den høje forskydningsstyrke af den austenitiske struktur forårsager mikroskopisk svejsning af ujævnheder. Dette er en grundlæggende materialeegenskab - det forklarer, hvorfor gnidning opstår selv i håndspændte enheder.
- Højhastighedsoverophedning er en stor accelerator: Mens materialets duktilitet er den grundlæggende årsag, øger brugen af højhastigheds-elværktøj dramatisk hyppigheden og sværhedsgraden af gnav. Friktionsvarmen, der genereres af en slagnøgle, kan overstige omkrystallisationstemperaturen for austenitisk rustfrit stål (ca. 450–600°C), hvilket blødgør overfladelagene og fremmer klæbemiddelslid. Undersøgelser viser, at installationer, der bruger slagnøgler, kan have en hændelsesrate 10-15 gange højere end håndspændte enheder.
- Synergistisk effekt: De to mekanismer er ikke uafhængige. Materialets høje duktilitet gør det modtageligt for den friktionsvarme, der genereres af højhastighedsværktøjer. Varmen reducerer til gengæld materialets styrke og øger friktionskoefficienten, hvilket skaber en positiv feedback-loop, der accelererer galning. Denne kombinerede effekt er grunden til, at galning ofte er mere alvorlig i højhastighedsinstallationer end i langsomme.
3. Kvantitativ påvirkning af installationshastighed
Følgende tabel giver en sammenlignende analyse af forekomsten af gnidning baseret på installationshastighed og værktøjstype.
| Installationsmetode | Typisk RPM | Hård forekomst (relativ) | Anbefales |
|---|---|---|---|
| Håndværktøj (momentnøgle) | ~5-10 RPM | 1x (basislinje) | Ja – Foretrukket til kritiske samlinger |
| Bor med variabel hastighed (lav hastighed) | ~200-400 RPM | 3-5x | Ja – hvis den er smurt og kontrolleret |
| Boremaskine med variabel hastighed (høj hastighed) | ~800-1500 RPM | 8-12x | Anbefales ikke til rustfri fastgørelsesanordninger |
| Slagnøgle | Variabel (højt drejningsmoment) | 15-20x | Frarådes kraftigt til A2/A4-møtrikker |
4. Praktisk vejledning til at afbøde galning
I betragtning af den kombinerede effekt af materialets duktilitet og installationshastighed, anbefales følgende retningslinjer for installation i marken:
- Brug altid et smøremiddel: Påfør en højkvalitets anti-sammensætning eller smøremiddel (f.eks. kobberbaseret eller nikkelbaseret fedt) på boltgevindene, før du installerer møtrikken. Smøring reducerer friktionen, sænker varmeudviklingen og fungerer som en fysisk barriere mellem gevindoverfladerne.
- Brug langsomme installationshastigheder: Undgå slagnøgler til kritiske rustfri stålenheder. Brug håndværktøj eller boremaskiner med variabel hastighed indstillet til det laveste effektive omdrejningstal. Jo lavere hastighed, jo mindre varme genereres der ved gevindgrænsefladen.
- Hold trådene rene: Forurenende stoffer såsom snavs, snavs eller gammelt trådskab kan fungere som slibende midler, bryde gennem oxidlaget og starte gnidning. Rengør bolten og møtrikkens gevind grundigt før montering.
- Tillad køletid: For samlinger med stor diameter eller høj forspænding, lad samlingen køle af mellem tilspændingerne for at forhindre varmeopbygning.
- Overvej alternative materialer: Til applikationer, hvor gnidning er et vedvarende problem, bør du overveje at bruge rustfri stålkvaliteter med reduceret gnidningstendens (f.eks. Nitronic 60 eller 316 med en speciel belægning).
5. Fremstillings- og kvalitetsperspektiv
Konsistensen af gevindformen og overfladefinishen af rustfrit stål sekskantmøtrikker er kritiske faktorer for at forhindre skævhed. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) er en familieejet virksomhed under SEA Monies Metal Co., Ltd., der arver 20 års familieerfaring og kvalitetsarv inden for metalfremstilling. Med Shengzhao Metals stærke produktionskapacitet og fordele i forsyningskæden er vi specialister i F&U, produktion og globale salg af metalprodukter af høj kvalitet. Ved at overholde familiens stræben efter præcision, stringent arbejdsattitude og langsigtet engagement, leverer vi stabile og pålidelige produkter og tjenester til kunder over hele kloden.
Ved at udnytte fabrikkens robuste R&D- og produktionskapaciteter specialiserer vi os i højstyrke nitter, bolte, møtrikker, skiver, stifter, skruer og forskellige ikke-standardiserede specialdele. Vores produktsortiment dækker materialer, herunder rustfrit stål, legeret stål, aluminiumslegering, kobber og speciallegeringer, ved hjælp af processer såsom koldskæring, varmsmedning og CNC-bearbejdning. Vores produkter eksporteres til over 25 lande og betjener mere end 200 kunder.
Chance & Union er forpligtet til problemfrit at forbinde "Fremstillet i Kina" med det internationale marked, hvilket giver globale kunder one-stop fastgørelsesløsninger fra R&D til masseproduktion gennem professionel teknologi og enestående kvalitet. Til sekskantmøtrikker i rustfrit stål giver vi en glat gevindfinish og kan tilbyde supplerende overfladebehandlinger (såsom passivering eller belægning) for at reducere tendensen til gnidning. Vi inkluderer også installationsvejledning med hver forsendelse for at hjælpe med at forhindre gnidning i marken.
6. Ofte stillede spørgsmål (FAQ)
- Q1: Kan jeg bruge slagnøgler på A2-70 eller A4-80 rustfri stålmøtrikker?
A: Det frarådes stærkt. En slagnøgles højhastigheds- og drejningsmoment-påvirkninger genererer betydelig friktionsvarme, hvilket dramatisk øger risikoen for galning. Til kritiske samlinger bør der kun anvendes håndværktøj eller lavhastighedsboremaskiner med variabel hastighed. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) anbefaler at bruge en momentnøgle med kontrolleret hastighed til alle rustfri stålinstallationer. - Spørgsmål 2: Påvirker gevindets overfladefinish tendens til gnidning?
A: Ja. En glattere gevindoverflade (f.eks. valsede tråde i stedet for afskårne tråde) har en lavere friktionskoefficient og en reduceret tendens til at initiere gnidning. Valsede tråde har også en mere ensartet overfladeprofil. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) bruger processer med kold- og gevindrulning til at fremstille rustfrie stålmøtrikker med en overlegen overfladefinish, hvilket reducerer risikoen for gnidning. - Spørgsmål 3: Hvad er det bedste smøremiddel til at forhindre gnidning i rustfri stålmøtrikker?
A: En kobber-baseret eller nikkel-baseret anti-seize-forbindelse er yderst effektiv. Disse smøremidler indeholder fine metalpartikler, der fungerer som en solid smøremiddelbarriere, der forhindrer metal-til-metal-kontakt. De er også effektive ved høje temperaturer. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) kan give monteringsvejledning og i nogle tilfælde levere møtrikker med en på forhånd påført smøremiddelbelægning.