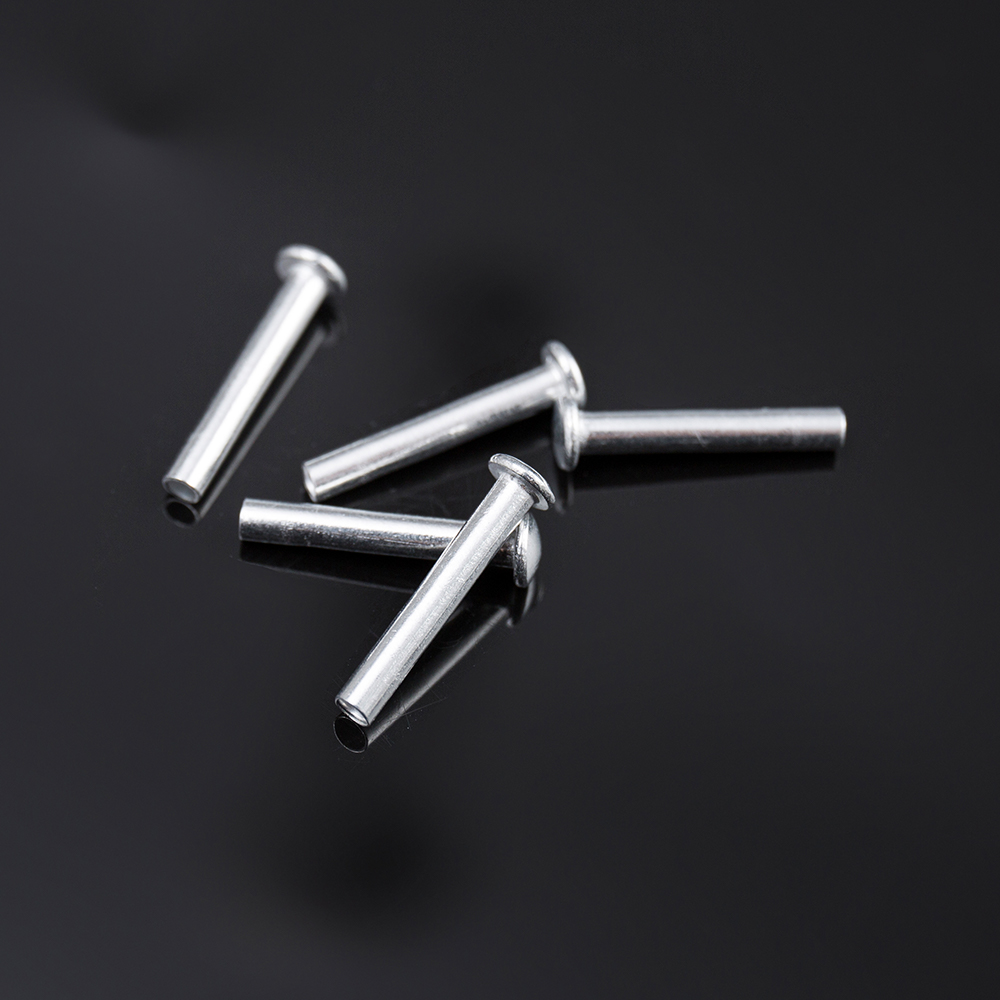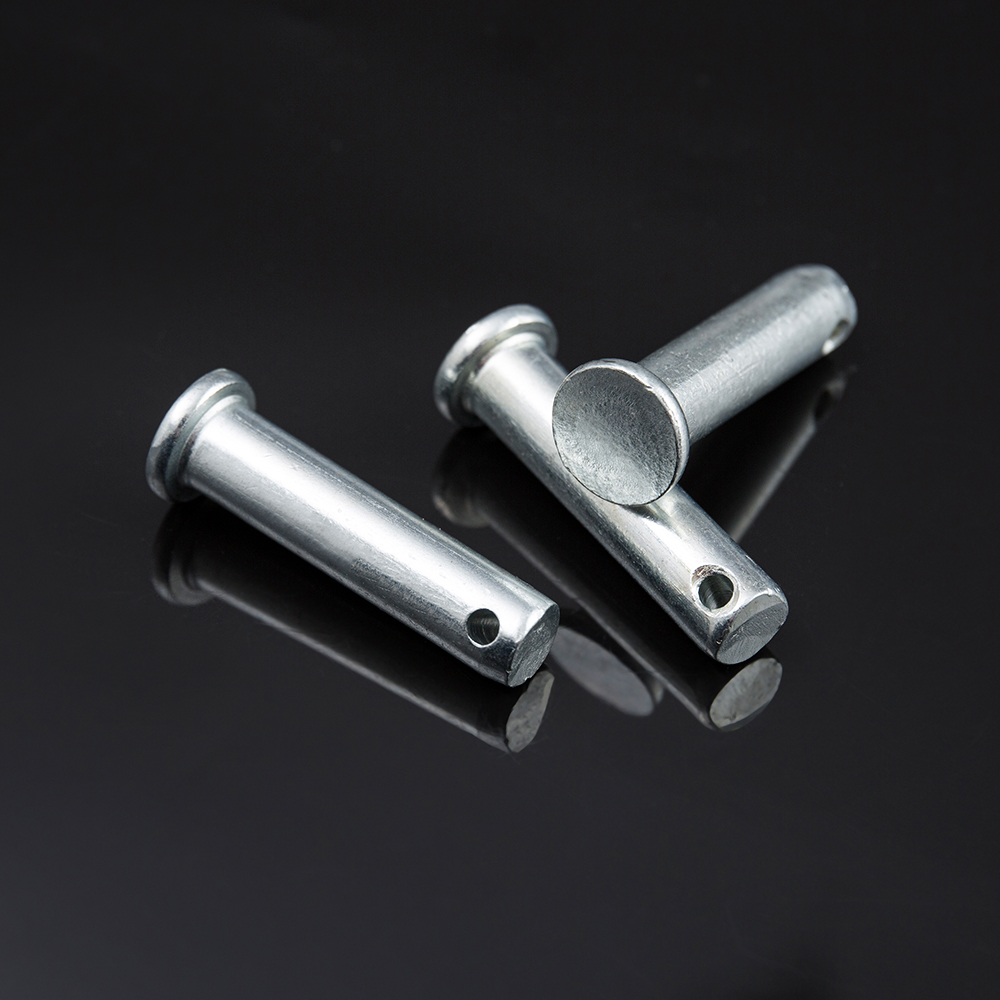

En semi-rørformet nitte med et 2 mm skaft bærer ofte den fulde artikulation af en laparoskopisk saks eller en biopsi-tangkæbe. Det koster et par øre på styklisten og er blandt de mest risikofyldte dele i designfilen: hvis nitten til medicinsk udstyr er for hård, sætter leddet sig fast; hvis det er for blødt, udvikler kæberne spil efter gentagne autoklavecyklusser; hvis legeringen er forkert, bliver den samme nitte et korrosionssted og et biokompatibilitetsspørgsmål i en enkelt revision.
De fleste indkøbsteams møder det problem sent, normalt når en prøve fra den første artikel, der har bestået prøvebænk, kommer tilbage fra steriliseringsvalidering med en drejningsmomentværdi uden for tegningen. Nittens geometri var aldrig den svære del. Den svære del er materialets stamtavle, hårdhedsområde, overfladetilstand og hærdningsprocessen.
En nitte til medicinsk udstyr er en permanent fastgørelsesanordning, der er specificeret til en samling af medicinsk udstyr, og den er mindre defineret af dens form end af dens beviser: certificeret materiale, kontrolleret hårdhed, dokumenteret renhed, egnede dimensioner og en installationsproces, der kan gentages under revision.
En nitte til medicinsk udstyr er en koldhovedet eller bearbejdet fastgørelsesanordning, hvis legering, hårdhed, dimensioner, overfladetilstand og indstillingsparametre er specificeret til kvalitetssystemet for en producent af medicinsk udstyr, så hver færdig samling kan valideres, spores til et varmenummer og reproduceres på tværs af produktionspartier.
Fysisk kan delen være umulig at skelne fra en kommerciel semi-rørformet nitte. Forskellen viser sig fire steder:
Fjern en af disse fire, og nitten bliver til en manglende overensstemmelse, der venter på den næste leverandøraudit.
Halvrørsnitter dækker de fleste ledforbindelser i genanvendelige instrumenter, solide nitter tager strukturelle og forskydningsmæssige belastninger, og rørformede og blinde nitter håndterer øjer, huse og samlinger, der kun kan nås fra den ene side.
| Nitte type | Fælles funktion | Typisk medicinsk brug | Indstillingsmetode |
| Halvrørformet | Pivot eller kontrolleret kompression | Sakse, pincet, retraktorer, klemmer | Orbital eller stød |
| Rørformet og øje | Kanalmateriale, lavprofilgennemføring | Elektrodekontakter, kanyleforinger, konnektorskaller | Orbital eller spin |
| Solid | Højeste forskydningsstyrke, permanent samling | Instrumentrammer, håndtag, steriliseringsbakker | Impact presse |
| Blind, knæk dorn | Ensidig adgang, forseglet eller åben ende | Enhedshuse, engangsskabe | Hånd- eller pneumatisk værktøj |
| Kør | Hurtig indstilling, lav klembelastning | Dæksler, paneler, ikke-sterilt hardware | Mallet eller presse |
| Brugerdefineret koldhovedet | Geometri skrevet omkring det ene led | OEM artikulerende mekanismer | Per valideret proces |
Hvis samlingen skal dreje, skal nitten rulle et hoved uden at trække de to dele i hård kontakt. Hvis samlingen skal holde to plader i permanent kompression, er en solid nitte eller en skulderskrue normalt det bedre svar.
316L rustfrit stål er standardlegeringen til en nitte til medicinsk udstyr. Det kolder hovedet rent, modstår damp- og ethylenoxidsterilisering og fås med fuld sporbarhed fra tråd til færdig del. Titaniumkvaliteter tager over, hvor vægt, MRI-adfærd eller galvanisk isolering betyder noget, og højstyrkelegeringer såsom MP35N er forbeholdt samlinger, der skal overleve millioner af belastningscyklusser.
Styrke alene afgør sjældent det materielle spørgsmål. En hårdere legering kan give et dårligere drejeled, fordi et hårdt skaft ikke vil rulle ind i et kontrolleret hoved på en tynd 1,5 mm sektion. Det er grunden til, at den fremhævede 316L række forbliver arbejdshesten på trods af, at den er omtrent halvdelen af trækstyrken af Ti-6Al-4V.
Sterilisering bestemmer flere designs end belastning gør. Dampautoklavecyklusser ved 134 C driver chloridspændingskorrosion i den forkerte rustfri kvalitet, gammastråling ved typiske 25 til 40 kGy doser passerer gennem 316L og titanium uden betydningsfuldt tab af styrke, og gentagne ethylenoxidcyklusser efterlader rester, der skal fjernes til ISO 10993-7 grænserne.
Passivering er et procestrin med sin egen validering. ASTM A967 lister flere ruter, og skift fra salpetersyre til citronsyre ændrer overfladekemien på en færdig nitte nok til at kræve genvalidering af samlingen.
To tal afgør de fleste nittesamlingsfejl: den diametrale afstand mellem skaftet og hullet og skaftets hårdhedsområde. Alt andet er sekundært.
Accept af et drejeligt nitteled måles på leddet: drejningsmoment, slør og hovedhøjde efter indstilling. Nittens egne tegningsmål er kun halvdelen af specifikationen.
Nitteleverandører bedømmes lige så meget ud fra dokumentation som efter dele. Siden den 2. februar 2026 har FDA Quality Management System Regulation justeret 21 CFR Part 820 med ISO 13485, som gør leverandørregistreringer til en del af enhedsproducentens egen compliance-overflade.
Forandringskontrol er den klausul, der forårsager mest smerte. En leverandør, der skifter trådmølle, hærdning eller pletteringskemi uden varsel, ugyldiggør kundens procesvalidering, selv når hver indkommende prøve stadig består inspektionen.
Én kvalificeret leverandør er et fejlpunkt. Medicinske nitteprogrammer forbliver stabile, når tegningen er frosset, før indkøb starter, og to leverandører er kvalificeret efter samme specifikation.
Den billigste nitte i kataloget bliver den dyreste del i enheden, den dag en revision finder et parti, der ikke kan spores.
316L rustfrit stål dækker de fleste applikationer, fordi det koldhoveder godt, accepterer passivering og overlever damp-, ethylenoxid- og gammasterilisering. Titanium Grade 2 og Grade 5 bruges, hvor vægt, MRI-kompatibilitet eller galvanisk isolering, og MP35N optræder i højcyklusforbindelser.
Ja, forudsat at leverandøren kan holde specifikationen. Delen skal opfylde enhedens biokompatibilitets- og renhedskrav, have partisporbarhed og være installeret ved en valideret proces. De fleste kommercielle nittelinjer kan ikke levere dokumentation på varmeniveau eller ændre kontrol, og det er det, der diskvalificerer dem.
Indstil hultolerancen først, H9 eller H10 for et drejeled, og angiv derefter den diametrale afstand, skaftets hårdhedsområde og rullehovedets højde. Afslut med et funktionskrav på den samlede samling, såsom ledmoment på 0,02 til 0,2 newtonmeter og et maksimalt aksialt slør på 0,1 mm.
Nitter forekommer for det meste i instrumenter, leveringssystemer og steril emballagehardware snarere end i langtidsimplantater. Når en nitte kommer ind i en implanterbar samling, skal legeringen være af implantatkvalitet, overfladen skal opfylde den relevante ISO 10993-1 testkategori, og indstillingsprocessen skal valideres for den specifikke enhed.
Match nitten til samlingen, dokumenter samlingen, og kvalificere derefter to leverandører mod samme tegning. Denne ordre forhindrer en to-cent del i at holde en enhedsudgivelse op.