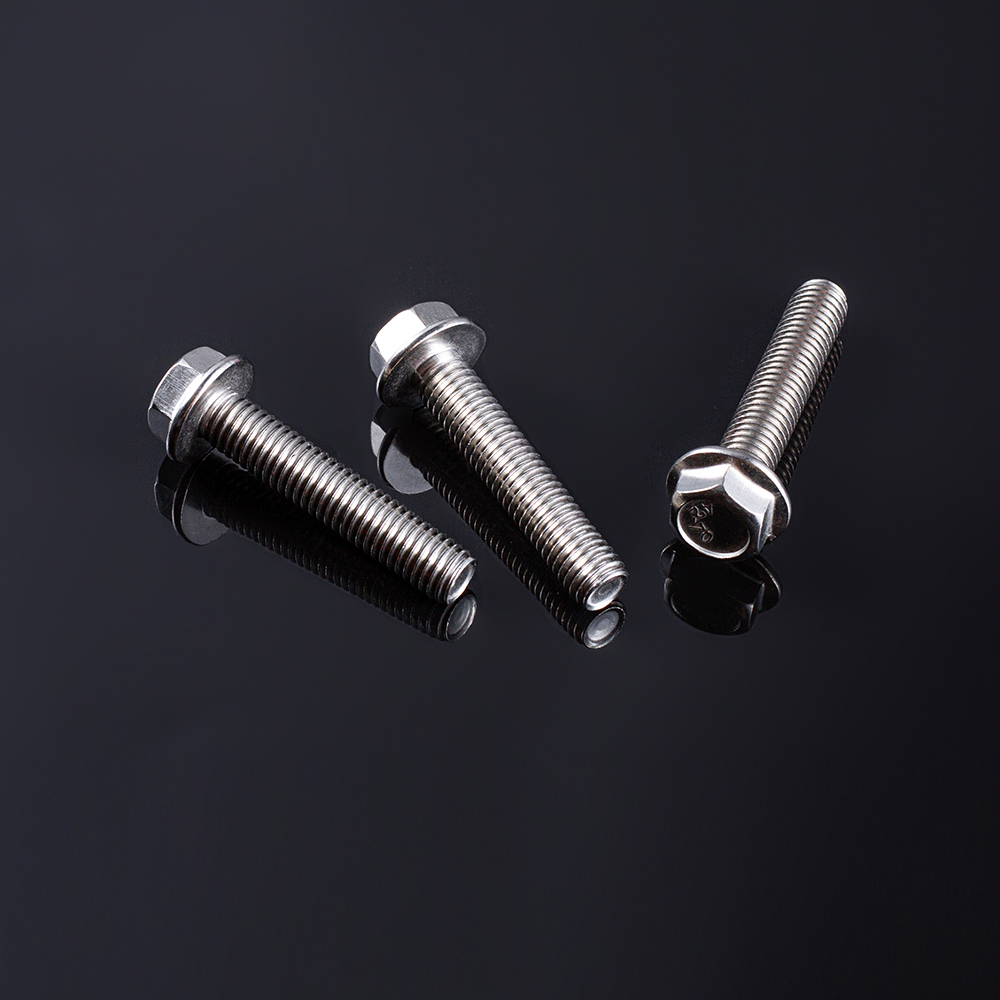

Hver mislykket pladeforbindelse sporer tilbage til en af tre beslutninger, der blev truffet, før føreren nogensinde rørte fastgørelseselementet: den forkerte måler, det forkerte borepunkt eller den forkerte gevindstigning for basismaterialet. Metalplader spænder fra blød 0,5 mm aluminiumsbeklædning til 3 mm koldvalsede stålbeslag, og en fastgørelsesanordning, der er indstillet til én tykkelse, vil enten dreje frit i den anden eller klippe panelkanten ved indstigning. Forstå hvordan selvskærende skruer faktisk skære og danne tråde inde i et hul er udgangspunktet for at specificere den rigtige del i stedet for at gætte fra en delebeholder.
En selvskærende fastgørelsesanordning udfører to opgaver på én gang: den skaber en passende tråd, når den bevæger sig frem, og den klemmer de sammenføjede lag sammen, når den først sidder. Gevinddannende varianter forskyder metal udad uden at fjerne materiale, hvilket fungerer godt i tynde, duktile plade, hvor det forskudte metal flyder ind i gevindroden. Trådskærende varianter barberer materiale væk med en slidset eller riflet spids, som passer til tykkere eller hårdere plader, hvor formning ellers ville revne panelet eller generere for stort drejningsmoment. At blande de to kategorier er den mest almindelige årsag til strippede huller, der rapporteres af fabrikationsbutikker.
Forskyder materiale radialt. Bedst til plader under 1,5 mm og blødere legeringer, hvor en tæt, gastæt forsegling betyder mere end rå udtræksstyrke.
Fjerner en krølle af materiale, når det bevæger sig frem. Foretrukken til plade 1,5 mm og derover, eller til gentagne monterings- og demonteringscyklusser.
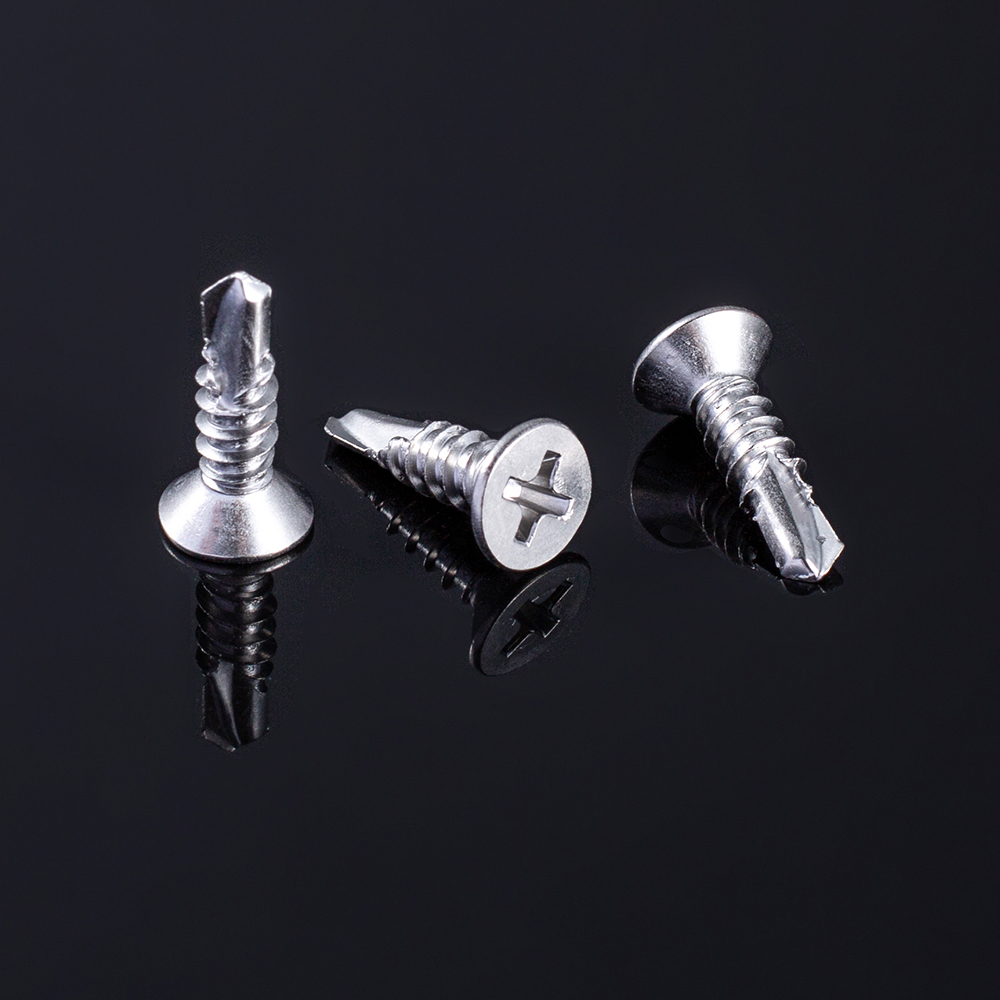
Kombinerer en borespids med et skærende gevind i én del, hvilket eliminerer et separat pilothulstrin på stål op til ca. 3 mm.
Gauge er diameterkoden, der er stemplet på emballagen, og den skal vælges mod det tyndere af de to lag, der samles, ikke det tykkere. En måler, der er for stor til en tynd ydre hud, vil deformere det omgivende metal til en synlig fordybning; en måler, der er for lille til en tyk beslag, vil kun skrue et par omgange, før den løber ud af indgrebsdybden.
Længde beregnes forskelligt afhængig af fugetype. For en lapsamling gennem to plader skal skruen passere helt gennem begge lag plus to til tre blotlagte gevind på bagsiden for at bekræfte fuldt indgreb uden overskydende fremspring. For en skrue drevet ind i en formet flange eller ekstruderet profil, skal længden efterlade mindst tre hele gevind af afstand under flangefladen, da færre gevind reducerer udtrækningsmodstanden kraftigt, og flere gevind risikerer at bunde ud mod en indvendig væg.
| Ark kombination | Typisk måler | Typisk længde |
| 0,6 mm to 0.6mm lap joint | nr. 6 | 9,5 mm |
| 1,0 mm to 1.6mm bracket | nr. 8 | 13 mm |
| 1,6 mm to 2.4mm frame | Nr.10 | 16 mm |
| 2,4 mm to 3.0mm structural | Nr.12 | 19 mm |
Spidsen af en selvborende skrue er klassificeret efter et punktnummer, der nogenlunde svarer til den kombinerede materialetykkelse, den kan trænge igennem uden et pilothul. Punkt 1 og Punkt 2 tips håndterer let plade fra 0,7 mm til 3,2 mm kombineret. Punkt 3-spidser udvider dette område mod 4,8 mm, og Punkt 5-spidser er bygget til strukturelle stålsektioner op til omkring 6,4 mm. Valg af en spids, der er vurderet til under den faktiske staktykkelse, tvinger installatøren til at øge driverens drejningsmoment for at kompensere, hvilket øger chancerne for gevindafskæring eller hovedafbrydelse i stedet for at løse den underliggende uoverensstemmelse.
Fløjteantal betyder lige så meget som pointtal. En enkelt-fliget borespids fjerner spåner effektivt i tyndt ark, men kan vandre uden for midten i tykkere stakke; en riflet eller vinget spids kanaliserer snavs væk fra hullet i konstruktionsstål og reducerer den aksiale kraft, der er nødvendig for at starte penetration. For gentagne produktionskørsler holder standardisering på ét point pr. materialebånd i stedet for én vurdering for hele jobbet, cyklustiden og afvisningsfrekvensen forudsigelig på tværs af skift.
Et bor, der er en størrelse for lille, tager ikke bare længere tid at trænge igennem. Det genererer lokaliseret varme, der hærder hulkanten, som derefter modstår den følgende gevinddannende gennemløb og producerer en løs, under-spændt samling, selvom føreren rapporterede fuld siddeplads.
Punktslid er let at overse, fordi det nedbrydes gradvist i stedet for at svigte på én gang. En frisk Point 2 spids kan nemt rydde en 3 mm stak, men efter flere tusinde cyklusser kan den samme spids begynde at kæmpe med 2 mm plade, og operatører reagerer ofte ved at trykke hårdere i stedet for at bytte bit. Sporingscyklustællinger pr. bit, selv med et simpelt optællingsark på arbejdsstationen, fanger denne drift, før den viser sig som en spids i afviste samlinger. Butikker, der kører to eller tre skift på samme linje, oplever ofte, at svimlende bitudskiftning på tværs af skift, i stedet for at vente på en synlig fejl, holder afvisningsraterne fladere hen over ugen.
Gevindstigning, afstanden mellem tilstødende gevindtoppe, styrer, hvor meget materiale hvert gevind går i indgreb, og hvor hurtigt skruen bevæger sig frem pr. rotation. Grove stigningsgevind har færre gevind pr. tomme og en dybere gevindprofil, hvilket giver stærk modstand mod afskalning i tyndt, blødt ark, hvor hver tråd skal bide hårdt ind i begrænset materiale. Fint stigningsgevind pakker flere gevind i samme længde og spreder klemmebelastningen over flere kontaktpunkter, hvilket passer til tykkere plader og applikationer, der står over for vibrationer.
Overkrydsningspunktet, hvor fin stigning begynder at udkonkurrere grov stigning, falder generelt mellem 1,6 mm og 2,0 mm, afhængigt af legeringens hårdhed. Under dette bånd giver grov stigning konsekvent et bedre fastholdt drejningsmoment, fordi der simpelthen ikke er nok materialedybde til, at fine gevind kan dannes fuldt ud. Over dette bånd modstår fin stigning gevindstrigning under gentagne belastningscyklusser, fordi flere gevind deler den samme klemkraft, så ingen enkelt gevind bærer en uforholdsmæssig stor del af spændingen.
Valg af pitch interagerer også med pilothulstolerancen valgt opstrøms. Et udstanset eller boret hul, der løber selv et par hundrededele af en millimeter overdimensioneret, vil lade et gevind med grov stigning gå i indgreb næsten normalt, da den dybere gevindprofil har mere materiale at gribe fat i. Et gevind med fin stigning i det samme overdimensionerede hul mister en meget større del af sit tilgængelige indgreb, fordi hvert enkelt gevind er mere lavt til at begynde med. Dette er en af grundene til, at produktionstegninger for tykkere samlinger med fin stigning typisk kalder en snævrere pilothulstolerance end tegninger skrevet for tynde plader med grov stigning.
To paneler med identisk tykkelse kan opføre sig helt forskelligt under samme fastgørelseselement, hvis deres legeringssammensætning er forskellig. Aluminiumsplade er omtrent en tredjedel af hårdheden af blødt stål ved tilsvarende tykkelse, så et borepunkt, der er klassificeret til stål, vil næsten for let slå igennem aluminium, hvilket nogle gange får fastgørelseselementet til at slingre, før gevindet går i indgreb. Rustfrit plader sidder i den modsatte ende og genererer langt mere friktionsvarme under drive-in, hvilket er grunden til, at rustfrit kompatible fastgørelseselementer typisk har en hårdere sagbehandling på spids- og gevindflankerne.
Duktilitet påvirker også, hvor tilgivende et led er for overkørsel. Blødt aluminium vil blive ved med at deformere sig forbi punktet for fuld siddeplads, hvilket betyder, at et driversæt til stålmoment vil afvise det omgivende panel, før koblingen tripper. Hårdere legeringer modstår den deformation, som flytter risikoen mod gevindafskæring i stedet for opvask, når først koblingsindstillingen er for aggressiv. Matchende drejningsmoment og koblingsindstillinger til den specifikke legering, ikke kun tykkelsen, lukker dette hul.
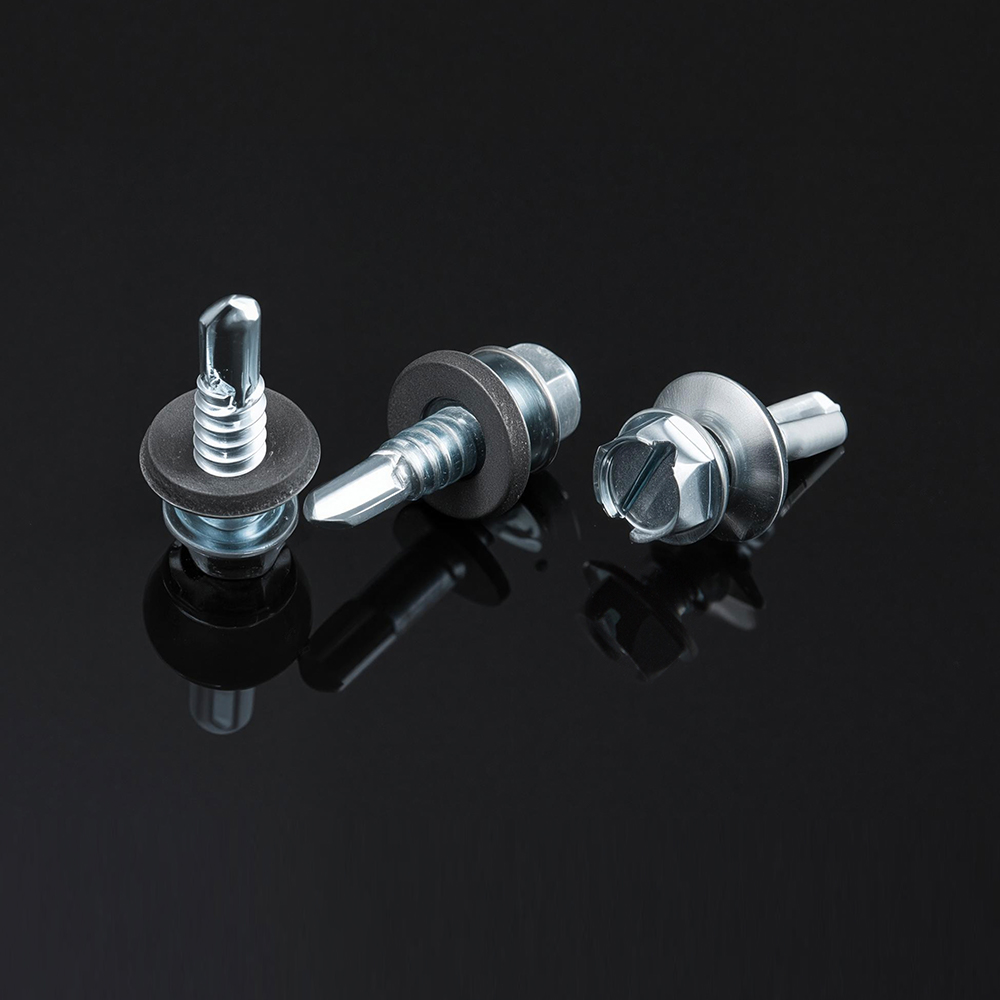
Valg af belægning på selve fastgørelseselementet interagerer også med disse materialeforskelle. En zinkbelagt kulstofstålskrue drevet ind i blankt aluminium kan fremkalde en mild galvanisk reaktion over tid i fugtige omgivelser, og gradvist løsne samlingen, selvom den oprindelige mekaniske montering var korrekt. Fastgørelseselementer med en belægning, der er kompatibel med basispladen, eller en fysisk barriere, såsom en nylonskive, hvor forskellige metaller skal mødes, undgår denne langsomme nedbrydning. Den dukker sjældent op i de første ugers service, og det er præcis grunden til, at den bliver savnet under indledende kvalitetstjek og først dukker op måneder senere som et uforklarligt parti af løse samlinger.
Konsistens i fastgørelsen kommer mindre fra selve skruen og mere fra en gentagelig installationssekvens. Butikker, der ser færrest tilbagekald, har en tendens til at følge den samme tjekliste uanset operatørerfaringsniveau.
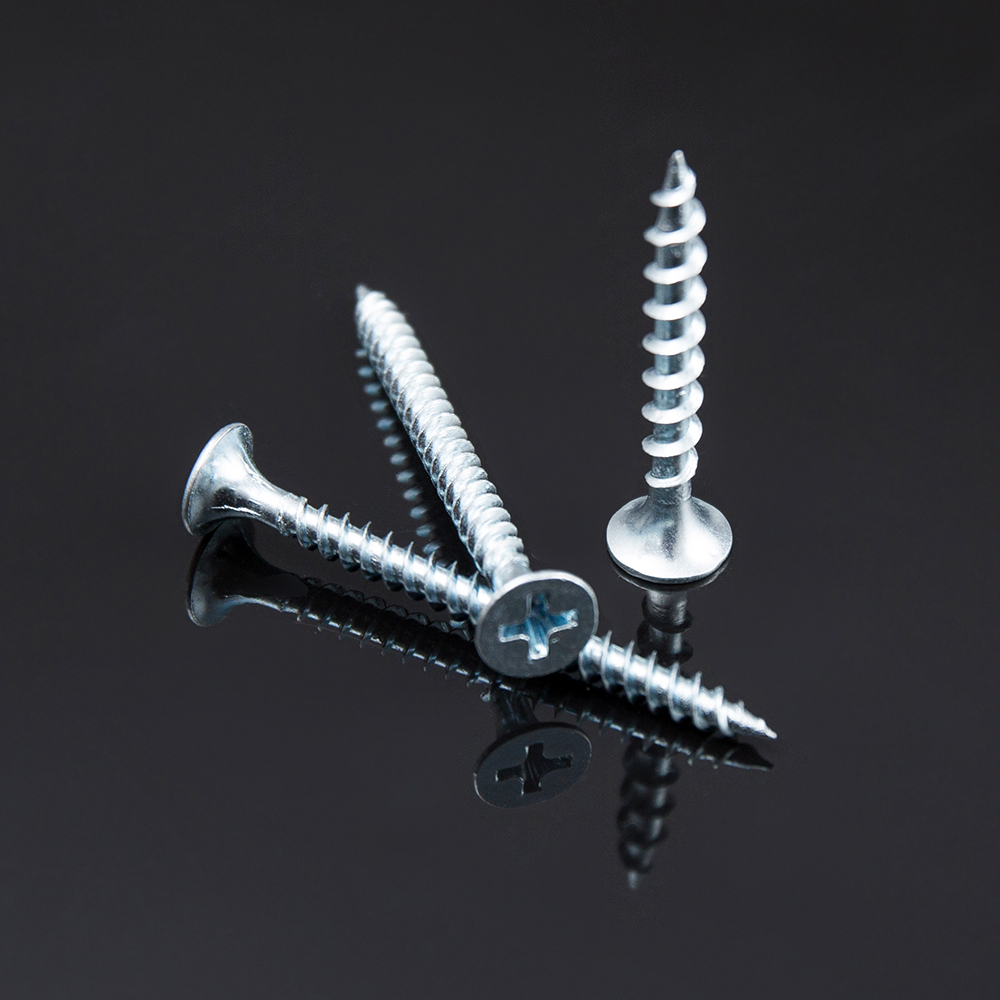 Vinkelret justering og konstant kørehastighed reducerer sidebelastningen på gevindet under installationen.
Pilothuller fortjener en særskilt note. For gevinddannende skruer i tynd plade er det sædvanligvis fint og endda foretrukket at springe pilothullet over, da det dannede gevind er afhængigt af uforstyrret materiale omkring hullet. Til gevindskærende skruer i tykkere plade reducerer et pilothul på ca. 85 procent af skruens mindre diameter drivmomentet væsentligt uden at ofre gevindindgrebet, og det forlænger mærkbart bit-levetiden ved store opgaver.
Fixturering spiller også en stille, men væsentlig rolle i drejningsmomentkonsistensen. Paneler, der får lov til at bøje under kørsel, absorberer en del af den påførte kraft som afbøjning i stedet for klemning, hvilket viser sig senere som en samling, der aflæses korrekt ved en indledende drejningsmomentkontrol, men løsnes efter de første par belastningscyklusser, når panelet sætter sig. Ved at klemme stablen fast mod en stiv bagplade under montering, selv i nogle få sekunder, mens føreren sætter fastgørelseselementet på plads, fjerner denne variabel og gør drejningsmomentaflæsninger langt mere gentagelige fra den ene operatør til den næste.
De fleste feltfejl falder ind i en kort liste over genkendelige mønstre, og hver enkelt peger tilbage på en specifik mismatch snarere end en tilfældig defekt.
| Symptom | Sandsynlig rodårsag | Rettelse |
| Skruespind uden at bide | Måler for lille eller for stort hul | Træd en måler op, eller reducer størrelsen på pilothullet |
| Hovedet klikker af under kørsel | Moment indstillet for højt til materialets hårdhed | Sænk koblingsindstillingen, kontroller på skrot først |
| Panel fordybninger omkring hovedet | Måler for stor til tynd yderplade | Træd ned måleren, tilføj en skivehovedvariant |
| Løs fuge efter ugers drift | Grov tonehøjde used on thicker vibrating panel | Skift til fin stigning, tjek drejningsmomentspecifikationen igen |
| Skrue vandrer før den trænger ind | Borespids for aggressiv til blød legering | Vælg et lavere punkttal, reducer fødetrykket |
En nyttig diagnostisk vane er at opbevare et lille sæt mislykkede prøver fra hver produktionskørsel og undersøge gevindprofilen under forstørrelse. Et afisoleret hul med rene, ubeskadigede gevind på selve fastgørelseselementet peger sædvanligvis på et hul eller en måleuoverensstemmelse. Et fastgørelseselement med synligt slidte eller afrundede gevindtoppe peger i stedet på overdrevne kørecyklusser på en bit, der burde have været udskiftet flere tusinde cyklusser tidligere.
Det hjælper også med at adskille en ægte fastgørelsesfejl fra en procesfejl, før specifikationen ændres. Skift til en tungere måler eller en anden tonehøjde for at løse, hvad der faktisk er et fixtur- eller momentkalibreringsproblem, introducerer ofte et nyt sæt problemer, såsom øget fordybning, uden at løse den oprindelige klage. En kort rodårsag, hvor man sammenligner en håndfuld fejlbehæftede prøver med installationstjeklisten, før man rører ved styklisten, løser normalt problemet hurtigere og undgår unødvendige delenummerændringer på tværs af en produktionskørsel, der ellers fungerede godt.
For butikker, der kører den samme håndfuld arkkombinationer gentagne gange, er det værd at dokumentere et kort specifikationskort pr. samling i stedet for at genudlede måler, længde, punkt og tonehøjde fra bunden hver gang. Et typisk kort viser de to materialelag, deres tykkelser, de valgte pladeskruer sporvidde og længde, bedømmelse af borepunkter, stigningstype, måldriverens drejningsmoment og eventuelle krav til pilothul. Ved at vedhæfte dette kort til arbejdsordren fjernes tvetydighed mellem skift og giver nye operatører en reference, der ikke afhænger af stammens viden.
Når en ny arkkombination dukker op, som ikke allerede er dokumenteret, fungerer en hurtig tre-trins prøvekørsel godt: Kør en prøve ved producentens basislinjemoment og inspicer for fordybninger eller stripning, juster drejningsmomentet med små trin i begge retninger baseret på dette resultat, og lås derefter indstillingen, når tre på hinanden følgende prøver sidder rent med konsekvent afstand. Denne prøvemetode tager et par minutter og forhindrer en hel batch i at blive kørt på en ubekræftet indstilling.
Valget af fastgørelseselementer interagerer også med korrosionseksponering, selvom denne overvejelse ligger uden for ren mekanisk pasform. Indvendige beslag behøver sjældent at blive belagt selvborende befæstelser , men alt, der står over for vejr, skylning eller kystluft drager fordel af en korrosionsbestandig belægning eller rustfri konstruktion, selv når den mekaniske grundklassificering ellers ville kræve en standard kulstofståldel.
En selvskærende skrue skærer eller danner sit eget gevind, når den bevæger sig fremad, men har stadig generelt brug for et pilothul i metal. En selvborende skrue tilføjer en borespids, så den kan bore sit eget starthul og danne gevindet i en enkelt omgang, hvilket fremskynder monteringen på tykkere plade.
Et underspændt led vil stadig modstå håndrotation og vise intakte gevind ved fjernelse. Et strippet hul spinder frit med lidt modstand og viser ofte en glattet, afrundet hulkant i stedet for en defineret gevindprofil.
Det kan den, men måleren skal være dimensioneret til det tyndere lag for at undgå fordybninger, mens længden stadig skal tage højde for fuld indgreb gennem det tykkere lag. Dette er grunden til, at mange samlinger bruger én måler med en længde, der er valgt specifikt til den kombinerede stak i stedet for begge ark alene.
Ja. Grove stigningsgevind går hurtigere frem pr. rotation, da hver drejning dækker mere lineær afstand, hvilket forkorter cyklustiden på løb med stort volumen, hvor tynde plader ikke kræver fin stigning.
Aluminium deformeres ved lavere kraft end stål, så en drejningsmomentindstilling, der er kalibreret til stål, vil overdrive og fordybe aluminium, før koblingen udløses, mens den samme indstilling kan placere et stålled under sædet. Momentindstillinger skal verificeres pr. materiale, ikke antaget fra en enkelt standard.