





Systematisk transformation af brugerdefinerede boltkoncepter til fremstillingstekniske tegninger: Funktion-proces-omkostnings-trekantmodellen
Brugerdefineret ikke-standard bolt udvikling begynder med en kundes "skitsekrav" - ofte en grov tegning, verbal beskrivelse eller prøvedel. Udfordringen er systematisk at omsætte dette til en fuldt defineret ingeniørtegning og produktionsspecifikation, der er fabrikerbar, inspicerbar og omkostningseffektiv. Den Funktion-Proces-Omkostningstrekant er en gennemprøvet ramme, der integrerer tre indbyrdes afhængige domæner: funktionelle ydeevnekrav, fremstillingsprocessegenskaber og omkostningsbegrænsninger. Denne artikel skitserer de systematiske arbejdsgange og beslutningskriterier for anvendelse af denne model i udvikling af tilpassede bolte.
1. Trekantmodellen: Kernekomponenter og interaktioner
Følgende tabel definerer modellens tre søjler, deres primære elementer og de vigtigste interaktioner, der driver design-til-produktion transformationen.
| Søjle | Primære elementer | Nøgleinteraktioner |
|---|---|---|
| Funktion | Belastningskapacitet (træk/forskydning/torsion), udmattelseslevetid, korrosionsbestandighed, temperaturområde, samlingsmetode og kompatibilitet med parringsdele. | Bestemmer materialekvalitet, geometri, gevindklasse, belægningstype og varmebehandlingskrav. |
| Proces | Fremstillingsmetoder: koldskæring, varmsmedning, CNC-bearbejdning, gevindvalsning, varmebehandling, overfladebelægning/plettering. | Begrænser opnåelige tolerancer, overfladefinish og geometrisk kompleksitet; påvirker materialets formbarhed og omkostninger. |
| Omkostninger | Værktøjsafskrivning, materialeudbytte, cyklustid, sekundære operationer, inspektionskrav og MOQ-økonomier. | Afbalancerer ydeevnekrav mod produktionsvolumen; driver beslutninger om procesvalg og tolerancestramninger. |
Succesfuld udvikling af tilpassede bolte kræver iterativ optimering på tværs af disse tre søjler. Et design, der maksimerer funktionen, kan være ubearbejdeligt eller uøkonomisk; en lavprisløsning kan muligvis ikke opfylde ydeevnekravene. Trekantmodellen giver en struktureret tilgang til at gøre afvejninger synlige og forsvarlige.
2. Systematisk udviklingsarbejdsgang
Transformationen fra kundeskitse til produktionsklar specifikation følger en struktureret, fasestyret proces. De vigtigste trin er detaljeret nedenfor.
- Fase 1 – Funktionel definition: Oversæt kundens ansøgning til kvantificerbare tekniske krav. Identificer de kritiske belastninger, miljøeksponering, servicetemperatur og sammenkoblingsgrænsefladeforhold. Denne fase fastlægger "den mindste krævede ydeevnekonvolut."
- Fase 2 – Materiale- og procesforvalg: Baseret på de funktionelle krav, foreslå kandidatmaterialekvaliteter (f.eks. 35CrMo for høj styrke, 304 for korrosionsbestandighed) og en primær fremstillingsrute (f.eks. kold overskrift til højvolumen, CNC for lavvolumen komplekse former).
- Fase 3 – Gennemførligheds- og toleranceanalyse: Bekræft, at den foreslåede geometri kan fremstilles inden for de krævede tolerancer ved hjælp af den valgte proces. Dette inkluderer evaluering af trækvinkler, underskæringer, frigang til gevindrulning og varmebehandlingspotentiale.
- Fase 4 – Omkostningsmodellering og investering i værktøj: Estimer værktøjsomkostninger, cyklustider pr. del, skrothastigheder og inspektionsomkostninger. Bestem den MOQ, der kræves for at opnå målenhedsprisen, og forevis trindelte prissætningsmuligheder for kunden.
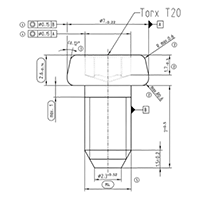
- Fase 5 – færdiggørelse af tegninger og specifikationer: Udsted den endelige ingeniørtegning med alle kritiske dimensioner, tolerancer, materialeforklaringer, varmebehandlingsspecifikationer, belægningskrav og inspektionskriterier. Medtag en dimensionel rapportskabelon til produktionsvalidering.
3. Beslutningsmatrix for procesvalg
At vælge den optimale fremstillingsproces for en ikke-standard bolt er ofte den mest kritiske beslutning i udviklingsarbejdsgangen. Følgende beslutningsmatrix giver en struktureret tilgang baseret på produktionsvolumen, geometrisk kompleksitet og nødvendige tolerancer.
- Kold overskrift (høj volumen, enkle former): Ideel til produktionsvolumener over 50.000 styk med enkle hovedgeometrier (hex, pan, flad) og moderate længde-til-diameter-forhold. Opnår fremragende materialeudbytte (>90%) og hurtige cyklustider (30-100 dele i minuttet).
- Varmsmedning (medium volumen, store diametre): Velegnet til diametre over M24 eller komplekse hovedformer, der kræver høj materiale duktilitet. Tilbyder god dimensionsstabilitet, men kræver større værktøjsinvesteringer og langsommere cyklustider.
- CNC-bearbejdning (lavt volumen, komplekse funktioner): Den foretrukne rute for volumener under 5.000 styk eller design med krydshuller, excentriske hoveder eller ikke-standard gevindprofiler. Giver maksimal geometrisk fleksibilitet, men medfører højere omkostninger pr. del og lavere materialeudbytte.
- Hybrid (Cold Heading CNC Secondary Operations): Den mest omkostningseffektive tilgang til mellemstore volumener (5.000-50.000 stykker), der kræver både højvolumen primær formgivning og begrænset præcisionsbearbejdning (f.eks. boring af krydshuller, drejning af specifikke diametre).
4. Praktisk eksempel: Custom Skulder Bolt Development
Overvej en kunde, der har brug for en skulderbolt med et excentrisk hoved og et krydsboret hul i 316 rustfrit stål til fødevareforarbejdning. Anvendelse af trekantmodellen:
- Funktion: Kræver korrosionsbestandighed (316 SS), præcis skulderlængde (±0,05 mm) og en M12 gevindklasse 6g.
- Proces: Kold kursing af hoved og skulder er mulig, men krydshullet kræver CNC-boring som en sekundær operation. Det excentriske hoved kræver et brugerdefineret overskriftsværktøj.
- Pris: Værktøjsomkostninger anslået til $2.500 med en MOQ på 10.000 styk for at opnå en enhedspris på $1,20. En CNC-tilgang med mindre volumen ville koste $8,50 per styk ved 500 enheder.
Den endelige anbefaling er en hybrid proces: kold kurs for den primære skulder- og hovedgeometri, efterfulgt af CNC-krydsboring, med løsningen præsenteret for kunden med differentieret prissætning og muligheder for leveringstid.
5. Fremstillings- og kvalitetsperspektiv
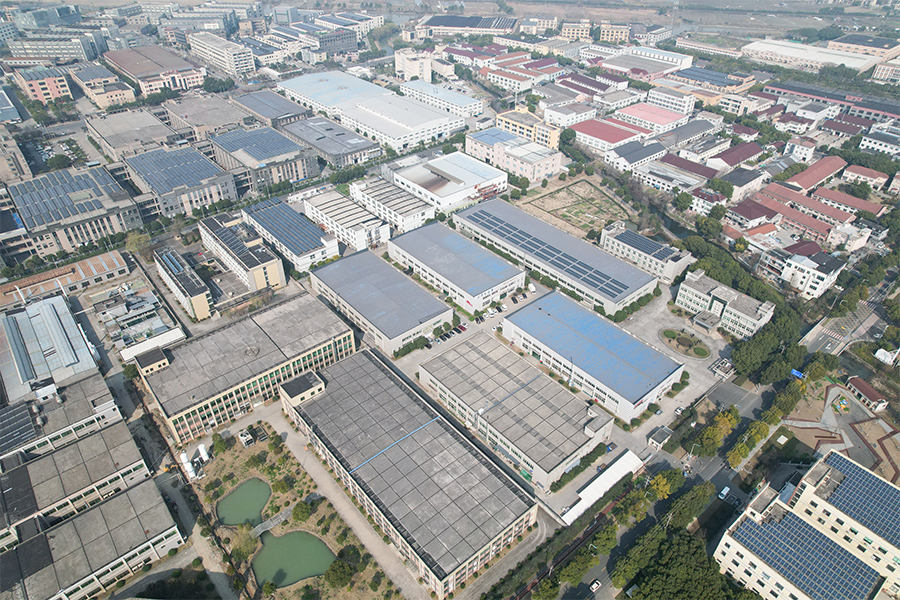
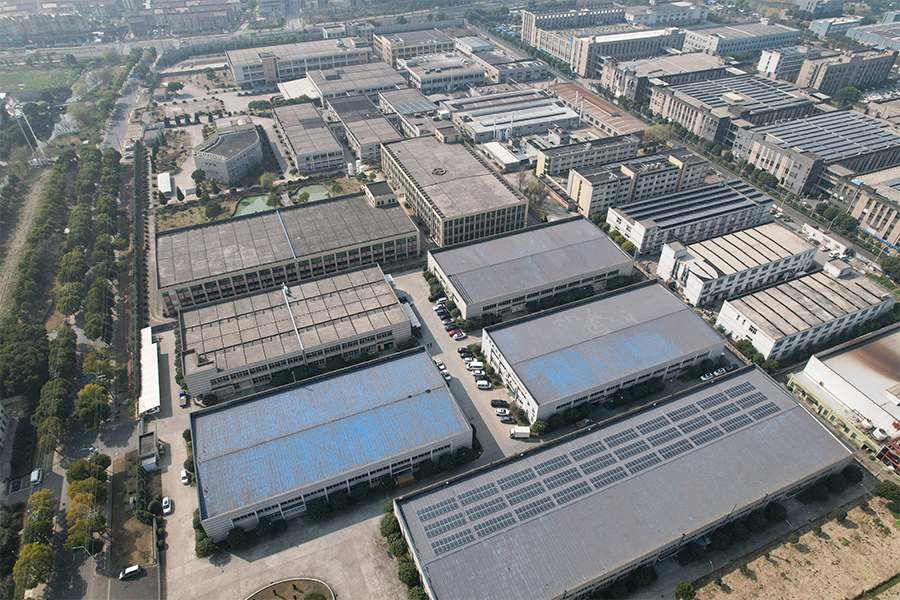
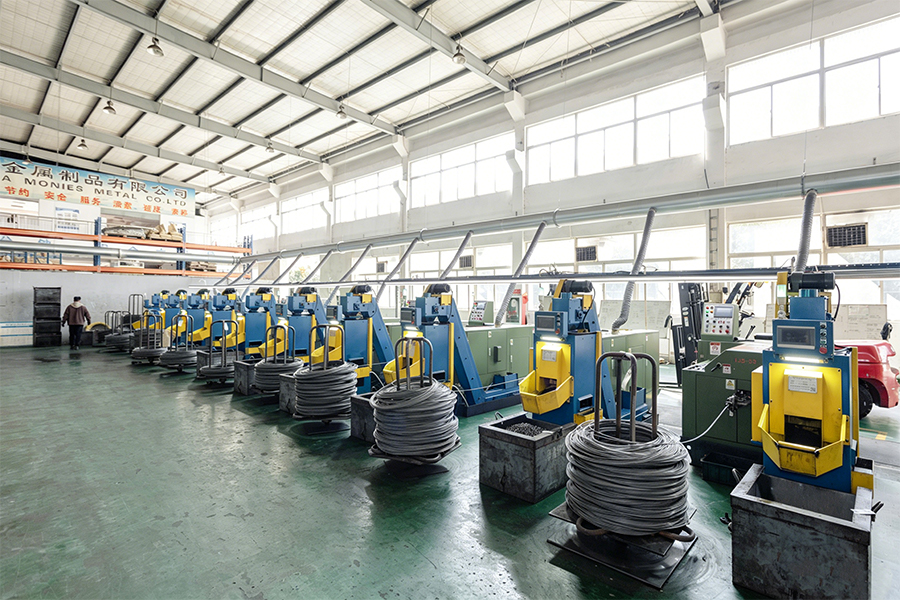
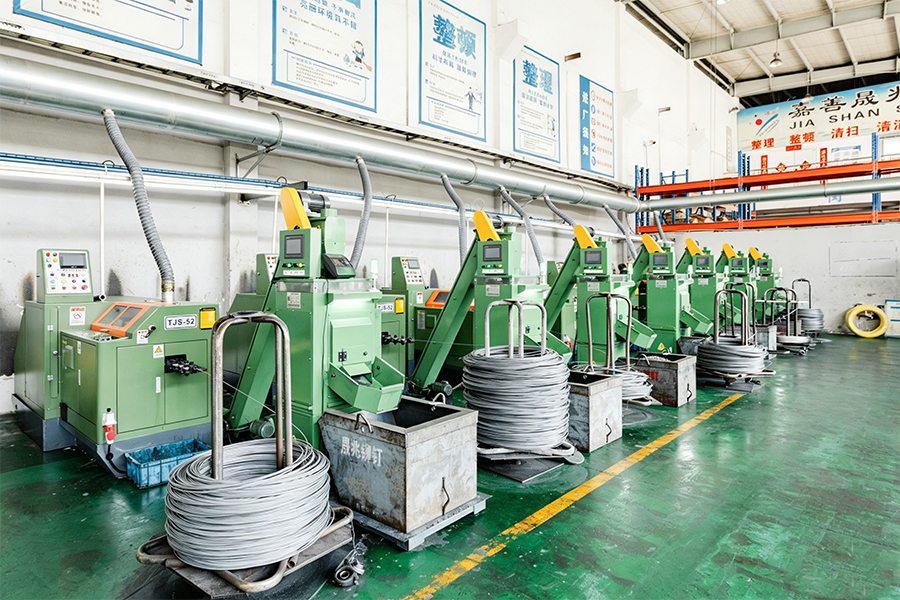
Den vellykkede implementering af funktion-proces-omkostning-trekanten kræver dyb fremstillingsekspertise og streng kvalitetskontrol. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) er en familieejet virksomhed under SEA Monies Metal Co., Ltd., der arver 20 års familieerfaring og kvalitetsarv inden for metalfremstilling. Med Shengzhao Metals stærke produktionskapacitet og fordele i forsyningskæden er vi specialister i F&U, produktion og globale salg af metalprodukter af høj kvalitet. Ved at overholde familiens stræben efter præcision, stringent arbejdsattitude og langsigtet engagement, leverer vi stabile og pålidelige produkter og tjenester til kunder over hele kloden.
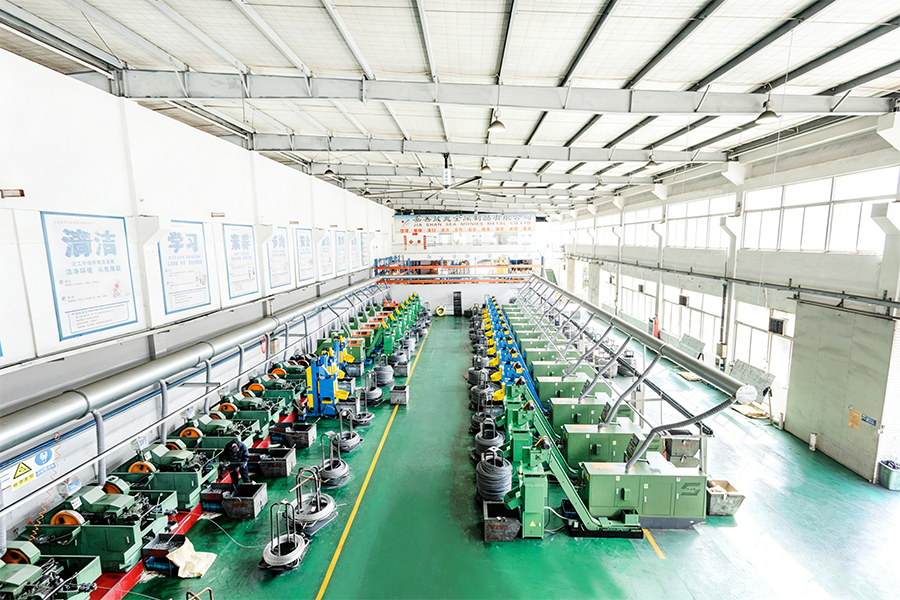
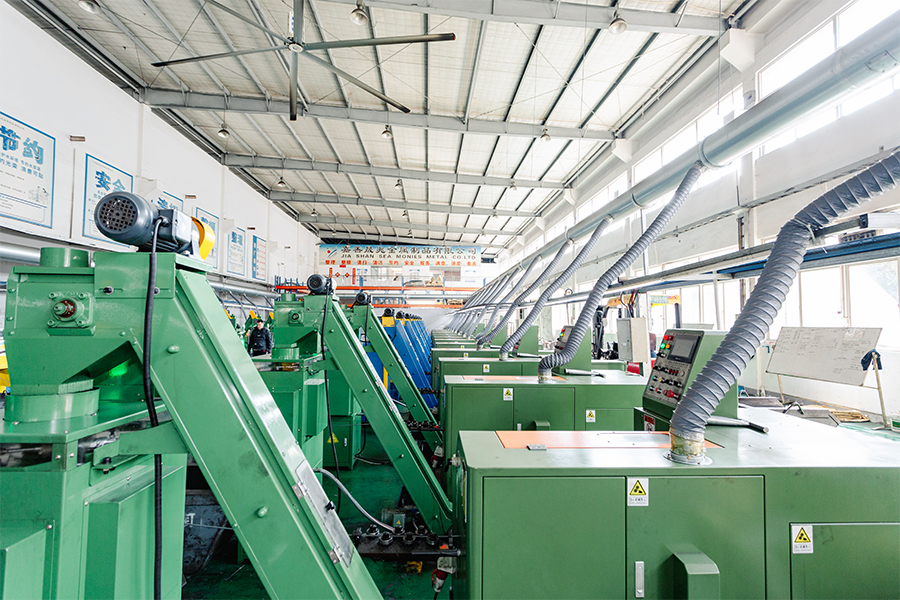
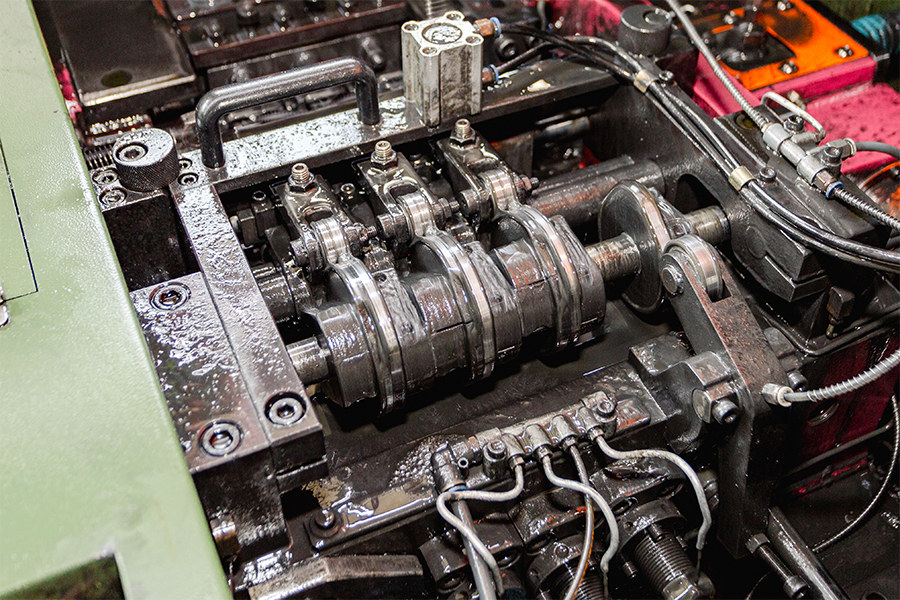
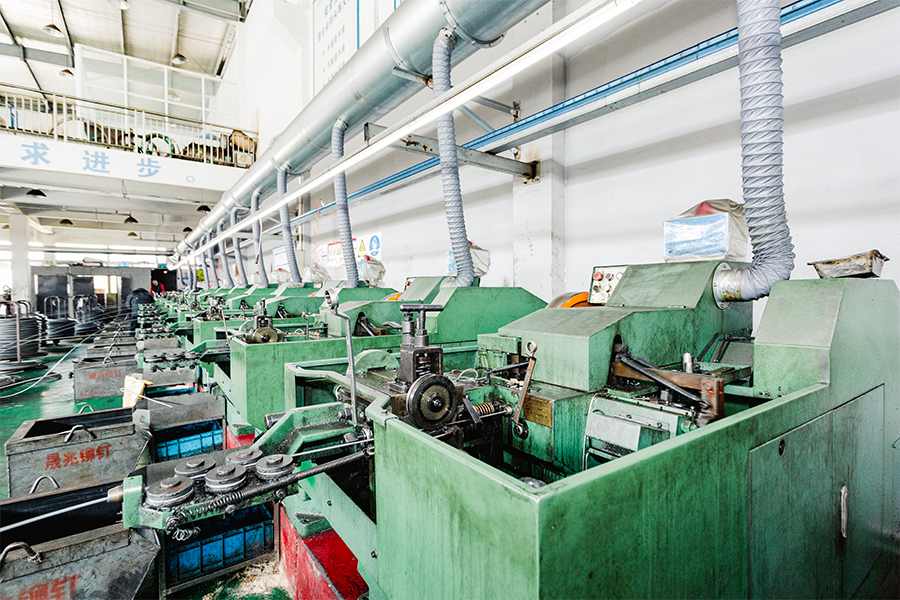
Ved at udnytte fabrikkens robuste R&D- og produktionskapaciteter specialiserer vi os i højstyrke nitter, bolte, møtrikker, skiver, stifter, skruer og forskellige ikke-standardiserede specialdele. Vores produktsortiment dækker materialer, herunder rustfrit stål, legeret stål, aluminiumslegering, kobber og speciallegeringer, ved hjælp af processer såsom koldskæring, varmsmedning og CNC-bearbejdning. Vores produkter eksporteres til over 25 lande og betjener mere end 200 kunder.
Chance & Union er forpligtet til problemfrit at forbinde "Fremstillet i Kina" med det internationale marked, hvilket giver globale kunder one-stop fastgørelsesløsninger fra R&D til masseproduktion gennem professionel teknologi og enestående kvalitet. Vores ingeniørteam anvender trekantmodellen systematisk til ethvert tilpasset projekt og sikrer, at din skitse bliver en produktionsklar specifikation med klare forventninger til omkostninger, leveringstid og kvalitet.
6. Ofte stillede spørgsmål (FAQ)
- Q1: Hvad er den mindste mængde, du accepterer for en fuldt tilpasset ikke-standard bolt?
A: Vores mindste ordremængde (MOQ) varierer efter kompleksitet og fremstillingsrute. For simple brugerdefinerede geometrier, der bruger kold overskrift, kan MOQ være så lavt som 5.000 stykker. For komplekse CNC-bearbejdede dele kan vi imødekomme ordrer helt ned til 500 styk. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) giver en gennemførligheds- og omkostningsvurdering til dit specifikke krav. - Q2: Hvordan sikrer du, at den første produktionsbatch matcher kundens originale prøve?
A: Vores proces begynder med en detaljeret dimensions- og materialeanalyse af prøven. Vi genererer derefter en komplet ingeniørtegning og en "First Article Inspection" (FAI) rapport, som sendes til kundegodkendelse før masseproduktion. FAI inkluderer alle kritiske dimensioner, materialetestcertifikater og hårdhedsresultater. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) følger ISO 9001-procedurer for prøveverifikation og produktionsfrigivelse. - Spørgsmål 3: Kan du udvikle en brugerdefineret bolt, der kombinerer funktioner fra forskellige standardkvaliteter (f.eks. en 10,9 styrkekvalitet med en rustfri stållignende korrosionsbestandighed)?
A: Ja – dette opnås gennem materialesubstitution. For eksempel kan vi fremstille specialbolte af højstyrkelegeret stål (f.eks. 42CrMo) og påføre en proprietær zink-aluminiumbelægning (Dacromet) eller rustfri stålbeklædning for at opnå både høj styrke og korrosionsbestandighed. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) tilbyder en række materiale- og belægningskombinationer for at opfylde dine specifikke funktionelle krav.
Valg af tolerance for skulderboltdiameter til præcisionslokalisering: h6, h7 eller h8 – balancering af minimumsafstand og forebyggelse af anfald
I præcisionslokaliseringsapplikationer er skulderbolt fungerer både som fastgørelseselement og præcisionsdyvel. Skulderdiameteren passer ind i et parringshul eller en bøsning, hvilket giver nøjagtig radial positionering og forskydningsbelastningsoverførsel. Valget af tolerancegrad for skulderdiameteren - h6, h7 eller h8 i henhold til ISO 286 - bestemmer direkte afstanden mellem skulderen og dens parringshul. En mindre spillerum (strammere pasform) forbedrer positioneringsnøjagtigheden, men øger risikoen for samling, gnav eller gnav på grund af termisk ekspansion eller mindre fejljustering. En løsere pasform letter montering og rummer termisk vækst, men ofrer lokaliseringspræcision. Denne artikel giver en systematisk udvælgelsesramme baseret på applikationskrav og driftsbetingelser.
1. Tolerancegradsdefinitioner og clearanceværdier
Følgende tabel definerer de tre tolerancegrader for en cylindrisk aksel (skulder) i henhold til ISO 286, med deres tilsvarende afstandsintervaller for en typisk parhulstolerance på H7. Basisstørrelsen antages at være 12 mm til illustration; værdiskala med nominel diameter.
| Skuldertolerancegrad | Definition (ISO 286) | Typisk frigang (for 12 mm dia, med H7 hul) | Ansøgningstype |
|---|---|---|---|
| h6 | Fin præcision, tæt pasform | 0 – 18 µm (gennemsnitlig ~9 µm) | Højpræcisionsplacering, minimalt spil |
| h7 | Generel præcision, moderat pasform | 0 – 34 µm (gennemsnitlig ~17 µm) | Standardplacering, god balance mellem pasform og montering |
| h8 | Kommerciel præcision, clearance pasform | 0 – 56 µm (gennemsnitlig ~28 µm) | Nem montering, termisk ekspansionsopbygning |
Bemærk: Den faktiske frigang afhænger også af hultolerancen. Til de fleste præcisionslokaliseringsapplikationer er det parringshul specificeret som H7, hvilket giver en frigangspasning, der spænder fra næsten nul til en maksimal værdi, der stiger med skuldertolerancegraden.
2. Nøglefaktorer, der påvirker tolerancevalg
Valget mellem h6, h7 og h8 er ikke udelukkende et spørgsmål om præcision – det skal tages i sammenhæng med det specifikke applikationsmiljø. Følgende parametre er kritiske i udvælgelsesprocessen.
- Krav til positioneringsnøjagtighed: Hvis skulderbolten bruges til at lokalisere to komponenter, der skal bibeholde koncentricitet inden for f.eks. ±0,02 mm, er en h6-pasning påkrævet for at minimere radialt slør. Til generelle vejledningsapplikationer, hvor ±0,05 mm er acceptabelt, er h7 tilstrækkeligt.
- Samlingshyppighed og metode: Komponenter, der samles og skilles ad ofte, især i vedligeholdelsesintensivt udstyr, drager fordel af h8- eller h7-pasninger for at mindske risikoen for gnav og for at forenkle manuel montering.
- Termisk udvidelsesdifferentiale: Når skulderbolten og den tilhørende komponent er lavet af materialer med forskellige termiske udvidelseskoefficienter (f.eks. stålskulder i et aluminiumshus), giver en h7- eller h8-pasning den nødvendige frigang til at optage differentiel udvidelse over driftstemperaturområdet.
- Smøring og overfladefinish: En velsmurt, fint afsluttet skulderoverflade kan tåle en strammere pasform (h6) uden at hæfte sig. Ru overflader eller tørre monteringsforhold kræver en løsere pasform (h7 eller h8).
- Dynamisk vs. statisk indlæsning: For dynamisk belastede led, hvor skulderen oplever relativ bevægelse (f.eks. pivotapplikationer), vælges h8 ofte for at tillade fri rotation. Til statisk, låst lokalisering foretrækkes h6.
3. Udvælgelsesbeslutningsmatrix
Følgende beslutningsmatrix giver en struktureret tilgang til valg af den passende tolerancegrad baseret på applikationens kritikalitet og driftsmiljø.
- Vælg h6 Når: (1) Radial positioneringstolerance er < ±0,025 mm; (2) Samlingen udføres under kontrollerede butiksforhold med smøring; (3) De parringsmaterialer har lignende termiske udvidelseskoefficienter; (4) Samlingen er statisk eller lavcyklusdynamisk.
- Vælg h7 Når: (1) Radial positioneringstolerance er ±0,025–0,05 mm; (2) Der forventes moderat monterings- og demonteringsfrekvens; (3) Der kræves en balance mellem præcision og nem montering; (4) Dette er det mest almindelige valg til generelle præcisionslokaliseringsapplikationer.
- Vælg h8 Når: (1) Radial positioneringstolerance er > ±0,05 mm eller ikke kritisk; (2) Hyppig montering/demontering er påkrævet; (3) Skulderen udsættes for termisk ekspansion fra brede temperaturudsving; (4) Skulderen fungerer som en pivot eller glidende guide med relativ bevægelse.
4. Praktisk eksempel
Overvej en skulderbolt, der bruges som lokaliseringsstift til en fastgørelsesplade, der skal fjernes dagligt for rengøring. Pladen er af aluminium (CTE 23 μm/m°C), og skulderbolten er hærdet stål (CTE 12 μm/m°C). Driftstemperaturen varierer fra 10°C til 40°C. En skulder med en diameter på 12 mm udsat for en temperaturstigning på 30°C vil opleve en differensudvidelse på ca. 30°C × (23-12) × 10⁻⁶ × 12 mm = 0,004 mm (4 µm). Denne differentiale reducerer effektivt frigangen. I dette tilfælde er h6 acceptabelt, hvis armaturet er smurt og omhyggeligt håndteret; h7 er et mere sikkert valg, hvis armaturet håndteres groft eller under snavsede forhold.
5. Fremstillings- og kvalitetsperspektiv
At opnå ensartede skulderdiametertolerancer på h6 eller snævrere niveauer kræver præcis bearbejdning og streng inspektion. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) er en familieejet virksomhed under SEA Monies Metal Co., Ltd., der arver 20 års familieerfaring og kvalitetsarv inden for metalfremstilling. Med Shengzhao Metals stærke produktionskapacitet og fordele i forsyningskæden er vi specialister i F&U, produktion og globale salg af metalprodukter af høj kvalitet. Ved at overholde familiens stræben efter præcision, stringent arbejdsattitude og langsigtet engagement, leverer vi stabile og pålidelige produkter og tjenester til kunder over hele kloden.
Ved at udnytte fabrikkens robuste R&D- og produktionskapaciteter specialiserer vi os i højstyrke nitter, bolte, møtrikker, skiver, stifter, skruer og forskellige ikke-standardiserede specialdele. Vores produktsortiment dækker materialer, herunder rustfrit stål, legeret stål, aluminiumslegering, kobber og speciallegeringer, ved hjælp af processer såsom koldskæring, varmsmedning og CNC-bearbejdning. Vores produkter eksporteres til over 25 lande og betjener mere end 200 kunder.
Chance & Union er forpligtet til problemfrit at forbinde "Fremstillet i Kina" med det internationale marked, hvilket giver globale kunder one-stop fastgørelsesløsninger fra R&D til masseproduktion gennem professionel teknologi og enestående kvalitet. For skulderbolte, der kræver præcis kontrol af skuldertolerance, leverer vi komplette inspektionsrapporter inklusive CMM-måledata for kritiske dimensioner.
6. Ofte stillede spørgsmål (FAQ)
- Q1: Kan jeg bruge en skulderbolt med en h6-skulder i et aluminiumshul uden at risikere anfald?
A: Ja, forudsat at hullet er bearbejdet til H7, er overfladerne godt smurt (gerne med anti-fast sammensætning), og samlingen udføres langsomt i et kontrolleret miljø. Men hvis bolten skilles ad og monteres ofte, anbefales h7 for at reducere risikoen for gnidning. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) kan levere skræddersyede skulderbolte med optimeret overfladefinish og belægninger (f.eks. strømløst nikkel) for at reducere tendens til gnidning. - Spørgsmål 2: Hvad er standard tolerancen for parringshul for en skulderbolt specificeret med en h7 skulder?
A: Standard tolerancen for parringshul for en h7-skulder er H7, hvilket giver en frigangspasning, der er klassificeret som "tætløbende" eller "præcisionsafstand". Denne kombination er meget udbredt i værktøjsmaskiner og matricesæt. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) kan levere matchede sæt af skulderbolte og bøsninger eller lokaliseringsplader boret til H7 for at sikre ensartet pasform. - Q3: Hvordan specificerer jeg skuldertolerancen, hvis min applikation har både høj præcision og høj termisk udvidelse?
A: I sådanne tilfælde er skuldertolerancen alene utilstrækkelig – du skal overveje hultolerancen og frigangen ved ekstreme temperaturer. For høj præcision med termisk ekspansion er den anbefalede tilgang h6 med en hultolerance på H8, som giver lidt mere frigang end et H7-hul, samtidig med at skulderen holdes stram. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) kan hjælpe med at beregne den nødvendige frigang og vælge den optimale tolerancekombination til dit specifikke driftsområde.